导电胶在背光模组中的定位与固定逻辑 背光组件的组装过程中,导电胶承担着电气连接与结构固定的双重核心职能,其流变特性直接决定了光学元件的对位精度。在实际操作中,高粘度导电胶能够抵抗组装过程中的剪切力,防止LED灯珠或导光板在固化前发生位移,从而确保光路设计的原始意图得以实现。相较于传统机械固定方式,导电胶通过点胶精度控制胶量,避免了螺丝锁附可能产生的应力集中,减少了因受力不均导致的镜片变形或光轴偏
导电胶在背光模组中的定位与固定逻辑
背光组件的组装过程中,导电胶承担着电气连接与结构固定的双重核心职能,其流变特性直接决定了光学元件的对位精度。在实际操作中,高粘度导电胶能够抵抗组装过程中的剪切力,防止LED灯珠或导光板在固化前发生位移,从而确保光路设计的原始意图得以实现。相较于传统机械固定方式,导电胶通过点胶精度控制胶量,避免了螺丝锁附可能产生的应力集中,减少了因受力不均导致的镜片变形或光轴偏移问题。
精密螺丝刀在此场景中并非用于替代导电胶的粘附功能,而是作为辅助定位与治具锁紧的关键工具。在需要多层堆叠的背光模组中,精密螺丝刀用于固定治具或临时固定支架,为导电胶的固化提供稳定的无应力环境。这种“胶固核心、钉固辅助”的配合模式,能够显著提升组装良率,特别是在处理柔性电路板(FPC)与反光罩的贴合时,螺丝刀提供的可控压力有助于导电胶均匀铺展,消除气泡并增强界面结合力。
点胶工艺参数与工具选择的匹配策略
导电胶的固化效果高度依赖于点胶量的的精准控制,通常使用微针头配合手动或自动点胶设备进行操作,针头内径的选择需根据胶体粘度及组件间隙严格计算。在背光模组中,过量的胶体可能溢出至光学区域造成光损,而胶量不足则会导致连接强度下降或电气接触不良。因此,操作时需保持点胶路径的连续与稳定,避免断胶或堆胶现象,确保每一处连接点的胶体体积误差控制在微米级别。
精密螺丝刀的规格选择需与组件螺丝的头部尺寸完全匹配,常见规格涵盖PH000至PH02等精密型号,以确保扭矩传递效率并防止螺丝滑牙。在组装过程中,使用扭力可控的电动螺丝刀或高精度手动螺丝刀,能够将锁附扭矩维持在0.1至0.5 N·m的安全区间。这种精细的扭矩管理避免了过大的锁紧力破坏导电胶的初始定型,同时也防止因锁附力不足导致组件在后续震动测试中松动,从而维持整体结构的长期稳定性。
组装流程中的协同操作规范
在背光组件的实际组装线上,导电胶的点胶与固化往往需要与螺丝锁附工序进行严密的时序配合。通常流程为先完成导电胶的点胶,随后利用精密螺丝刀快速锁附定位螺丝以固定治具,再进行加热固化或自然固化。这一顺序确保了组件在胶体未完全定型前处于受控状态,防止因重力或意外触碰导致的移位。操作人员的手法稳定性至关重要,需在锁附螺丝时保持垂直施力,避免侧向力对导电胶界面造成剪切破坏。
对于高密度LED阵列的背光模组,散热片的安装与导电胶的固定需同步考虑。精密螺丝刀用于将散热片稳固于支架上,此时需注意螺丝的锁附顺序,通常采用对角线渐进锁紧的方式,以均衡受力,防止基板弯曲。这种受力均衡策略有助于导电胶在固化过程中形成均匀的应力分布,提升电气连接的可靠性。同时,清洁步骤不可忽视,螺丝刀刀头需保持无油污、无金属屑,以免污染导电胶表面或影响后续光学检测。
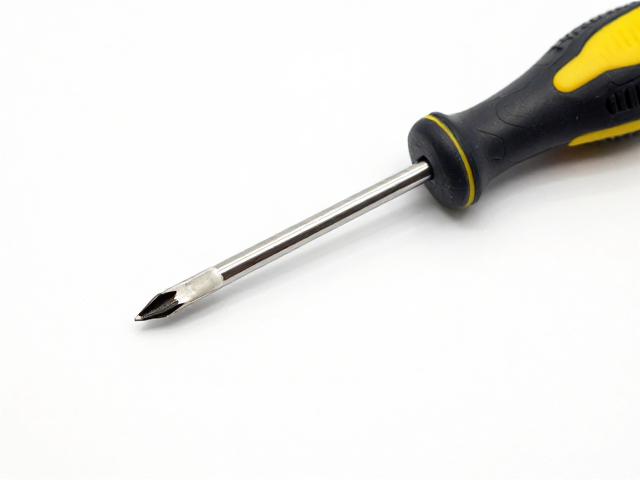
常见缺陷分析与工艺优化方向
在实际生产中,背光组件常出现导电胶固化不完全或螺丝锁附后胶体开裂等问题,这通常源于固化参数与锁附力度的不匹配。若加热固化温度过高或时间不足,胶体交联度不够,强度下降,此时若立即进行螺丝锁附,极易导致胶层破裂。优化方案需根据具体胶体型号调整固化曲线,并在锁附前进行初步固化验证。此外,螺丝刀施加的瞬时冲击力若过大,也会破坏未完全固化的胶体结构,因此需引入缓冲机制或分步锁附策略。
另一常见缺陷为因螺丝松动导致的组件异响或接触不良,这多由螺丝刀扭矩设定不当或长期震动导致。为解决此问题,可在工艺中引入防松垫片或使用具有自锁功能的精密螺丝。同时,导电胶的选型需考虑其抗震动性能,高弹性模量的胶体能更好地吸收机械震动。通过定期校准螺丝刀的扭力输出,并监控导电胶的固化状态,可有效降低不良率,提升背光组件的一致性与寿命,确保产品在复杂使用环境下的稳定性。