精密加工与公差控制的核心逻辑 电镀保护壳在成型过程中,表面金属层的附着与基材的应力释放会引发微小的形变,这种物理特性使得开孔精度成为决定最终贴合度的关键变量。高精度的CNC加工或激光切割技术能够将误差控制在微米级别,确保按键孔、充电接口以及摄像头模组区域与手机本体实现无缝对接。若加工精度不足,会导致边缘留白、遮挡镜头或按键手感生硬,直接破坏产品的整体质感。 行业普遍采用的标准公差范围通常维持在±
精密加工与公差控制的核心逻辑
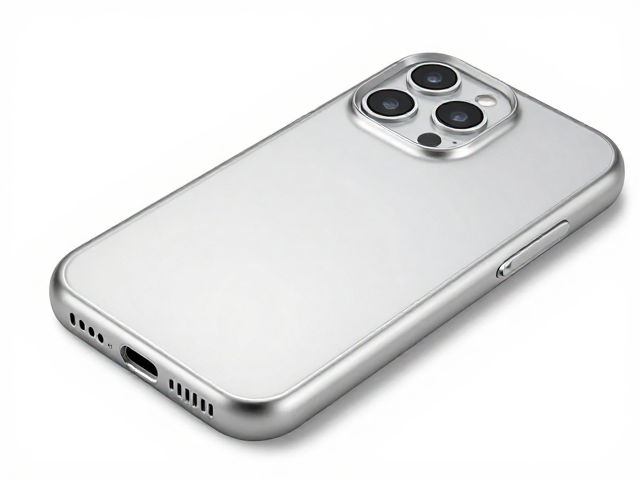
电镀保护壳在成型过程中,表面金属层的附着与基材的应力释放会引发微小的形变,这种物理特性使得开孔精度成为决定最终贴合度的关键变量。高精度的CNC加工或激光切割技术能够将误差控制在微米级别,确保按键孔、充电接口以及摄像头模组区域与手机本体实现无缝对接。若加工精度不足,会导致边缘留白、遮挡镜头或按键手感生硬,直接破坏产品的整体质感。
行业普遍采用的标准公差范围通常维持在±0.05mm至±0.1mm之间,这一数据区间经过长期验证,能在保证结构强度的同时兼顾装配效率。实际生产中,模具的型腔设计需预留极小的收缩率补偿,以应对铝合金或不锈钢材质在高温电镀及后续热处理过程中的物理变化。通过引入三坐标测量仪对开孔位置进行实时校准,可有效消除批量生产中的累积误差,确保每一枚保护壳都能精准适配目标机型。
表面处理工艺对贴合度的隐性影响
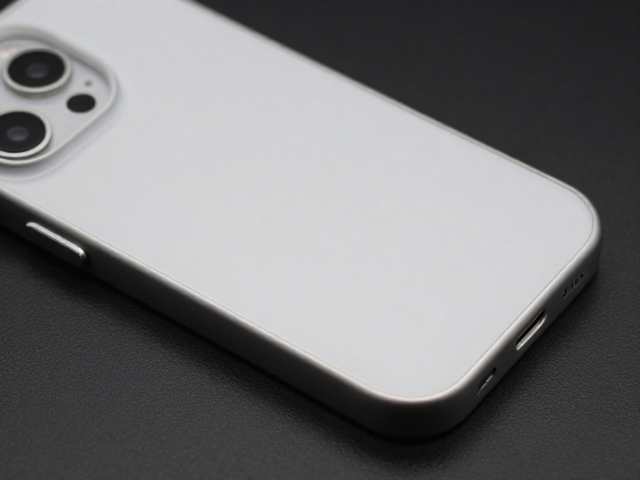
电镀层的光泽度与厚度会改变保护壳的外径尺寸,过厚的镀层可能导致壳体与手机边框之间产生间隙,进而引发晃动或松动现象。因此,在开孔前需对镀层厚度进行精确计算,通常采用真空磁控溅射技术,将金属层厚度控制在0.5微米至2微米之间,既保留了金属质感,又最大限度减少了对原始尺寸的改变。这种精细的工艺控制,使得保护壳在视觉上呈现出一体化的高级感。
喷砂、拉丝等后处理工艺同样会对面孔边缘产生细微影响,粗糙的表面处理可能掩盖微小的加工瑕疵,而镜面抛光则会放大任何不规则的接缝。为了获得完美贴合的效果,开孔边缘需经过精细的倒角或抛光处理,消除毛刺与锐角,防止因摩擦产生的磨损或手感不适。这种对细节的极致追求,使得保护壳在接触手机机身时能够形成均匀的摩擦力,既稳固又不伤机。
结构设计与人机交互的平衡
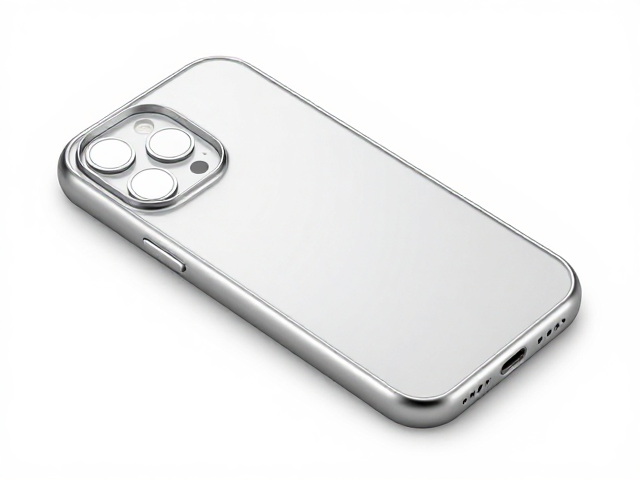
开孔的形状与尺寸需严格遵循手机本体的人体工学设计,特别是音量键、电源键及SIM卡槽的位置,必须做到零延迟响应。高精度的开孔不仅关乎外观,更直接影响用户的使用体验。例如,按键孔的内径设计需略大于手机按键本体,预留0.1mm至0.2mm的活动空间,以应对电池膨胀或装配误差带来的微小位移,确保按键按压力度适中,回弹干脆。
摄像头模组的开孔则需兼顾防护性与拍摄效果,过大的开孔会削弱对镜头的保护,而过小的开孔则可能遮挡闪光灯或激光对焦传感器。通过多轴联动加工技术,可实现异形孔位的精准成型,确保摄像头区域的开孔与手机镜头排列完全一致。这种基于实际使用场景的结构优化,使得保护壳在提供防护的同时,不牺牲手机原有的功能完整性。
材质特性与长期使用的稳定性考量
不同材质的保护壳在长期佩戴过程中,因温度变化或日常摩擦会产生不同程度的老化或形变,这些微观变化会直接影响开孔的贴合状态。铝合金材质具有良好的刚性,但长期受力可能导致开孔边缘应力集中,进而引发微裂或变形。相比之下,工程塑料或复合材料在尺寸稳定性上表现更佳,但其表面电镀附着力需经过特殊处理,以防止镀层脱落影响美观。
为了验证开孔精度在长期使用中的稳定性,生产环节通常会进行高低温循环测试与跌落测试,观察开孔边缘在极端环境下的变化。数据显示,经过严格工艺控制的保护壳,在经历数千次开合与跌落后,开孔尺寸变化率低于0.02mm,仍能保持初始的贴合效果。这种对长期稳定性的关注,确保了保护壳在数月甚至数年的使用中,始终能提供一致的视觉美感与使用体验。