材质密度与强度平衡的底层逻辑 轻量化外壳的核心在于在降低重量的同时不牺牲结构刚性,目前主流方案多采用航空级铝合金或改性工程塑料。铝合金材质通过一体成型或CNC精密加工,能在极薄的壁厚下保持较高的抗扭强度,常见于对散热和质感要求较高的场景,其密度通常控制在2.7g/cm³左右,相比传统ABS塑料可减轻约30%-40%的重量。改性塑料则通过添加玻璃纤维或碳纤维增强,提升了材料的屈服强度,使得外壳在承
材质密度与强度平衡的底层逻辑
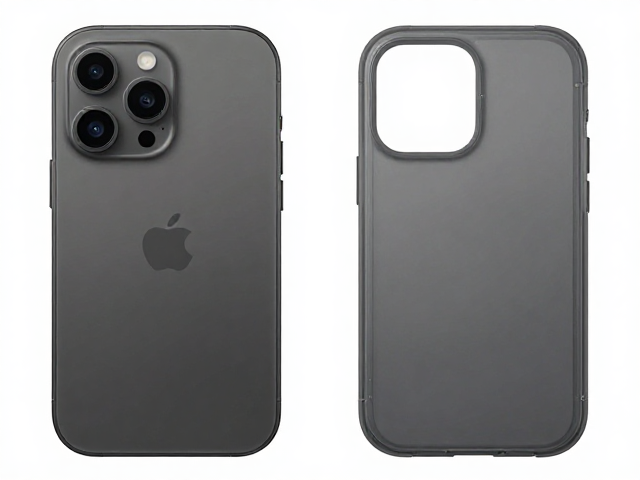
轻量化外壳的核心在于在降低重量的同时不牺牲结构刚性,目前主流方案多采用航空级铝合金或改性工程塑料。铝合金材质通过一体成型或CNC精密加工,能在极薄的壁厚下保持较高的抗扭强度,常见于对散热和质感要求较高的场景,其密度通常控制在2.7g/cm³左右,相比传统ABS塑料可减轻约30%-40%的重量。改性塑料则通过添加玻璃纤维或碳纤维增强,提升了材料的屈服强度,使得外壳在承受外部挤压时不易变形,这种材料的热稳定性较好,适合需要频繁接触高温设备的使用环境。
在选材过程中,需重点关注材料的屈服强度和延伸率参数,这两个指标直接决定了外壳在受力时的表现。高强度的材料允许设计师进一步减少壁厚,从而实现更极致的轻量化,但过薄的壁结构可能在跌落测试中因应力集中而产生裂纹。因此,实际应用中常采用金属与塑料复合的结构设计,例如金属骨架配合塑料蒙皮,既利用了金属的支撑性,又发挥了塑料的缓冲与绝缘特性,这种折中方案能在重量、成本和防护性能之间找到较优平衡点。
结构优化与卡槽设计的精密配合
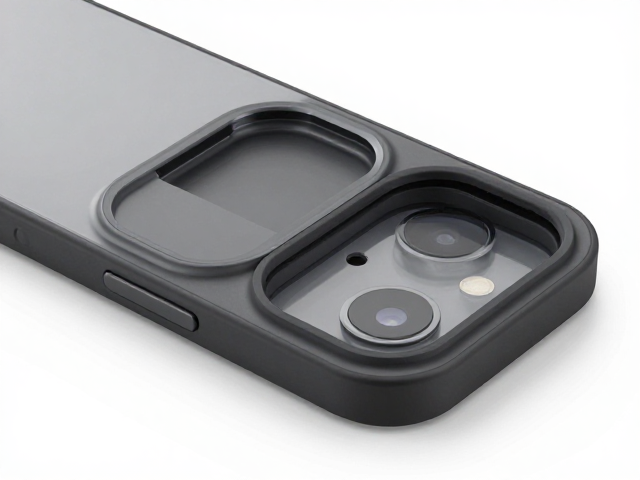
卡槽盖的设计是轻量化外壳中技术含量最高的环节,传统的加强筋布局往往会造成材料冗余,增加不必要的重量。现代设计倾向于采用拓扑优化算法,去除非受力区域的材料,仅在关键连接点和应力集中区保留加强结构。卡槽的公差配合需要极其精准,通常要求间隙控制在0.1mm-0.3mm之间,过大的间隙会导致保护壳在滑动时产生晃动,影响整体稳固性;过小的间隙则可能导致装配困难或长期摩擦导致卡扣磨损失效。
此外,卡槽盖与主壳体的连接方式也影响着整体重量和防护效果。超声波焊接和激光焊接完全消除了螺丝和垫片等紧固件的需求,不仅减少了零件数量,还提升了外壳的密封性和整体强度。对于需要频繁拆卸的保护壳,采用隐藏式卡扣或弹性�链结构可以替代传统的螺丝固定,这种设计简化了装配流程,同时减少了金属紧固件带来的重量负担。合理的内部骨架布局还能提升外壳的抗压能力,确保在极端情况下内部设备不受挤压损伤。
表面处理工艺对耐久性的影响
轻量化外壳的表面处理不仅关乎美观,更直接影响产品的使用寿命和防护性能。阳极氧化是铝合金外壳常见的处理工艺,它能在金属表面形成一层致密的氧化膜,显著提升硬度和耐腐蚀性,同时提供良好的绝缘效果。相比之下,塑料外壳常采用IMD(模内装饰)或UV喷涂工艺,这些工艺能赋予外壳丰富的色彩和纹理,同时增强表面耐磨性,防止因日常摩擦导致涂层脱落。
不同表面处理工艺对重量的影响微乎其微,但能显著改变外壳的物理特性。例如,硬质阳极氧化层厚度可达20-50微米,能有效抵抗刮擦,适合户外或高强度使用场景;而普通的喷漆处理虽然成本低,但在长期暴晒或潮湿环境下容易出现老化、变色或剥落现象。选择时需考虑使用场景的环境因素,如海边或高湿度地区应优先选择耐腐蚀性更强的表面处理方案,以确保外壳在长时间使用后仍能保持结构完整和功能正常。