ABS塑料特性与游戏机手柄外壳的应用优势 ABS塑料(丙烯腈-丁二烯-苯乙烯共聚物)因其优异的综合力学性能,成为游戏机左右手柄外壳制造的首选材料。该材料兼具硬度、韧性及良好的表面光泽度,能够承受玩家日常高频操作中的挤压、摩擦及跌落冲击。在注塑成型过程中,ABS表现出稳定的熔体流动性,有助于填充手柄内部复杂的加强筋、卡扣结构以及细微的纹理细节,确保成品外观无缺料、缩水等缺陷。 相较于其他工程塑料,
ABS塑料特性与游戏机手柄外壳的应用优势
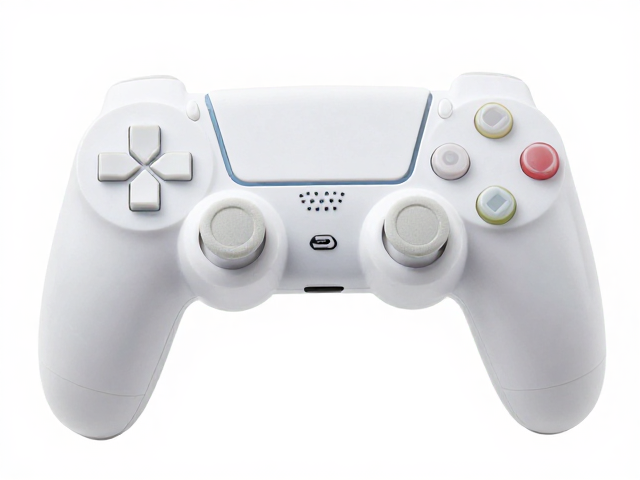
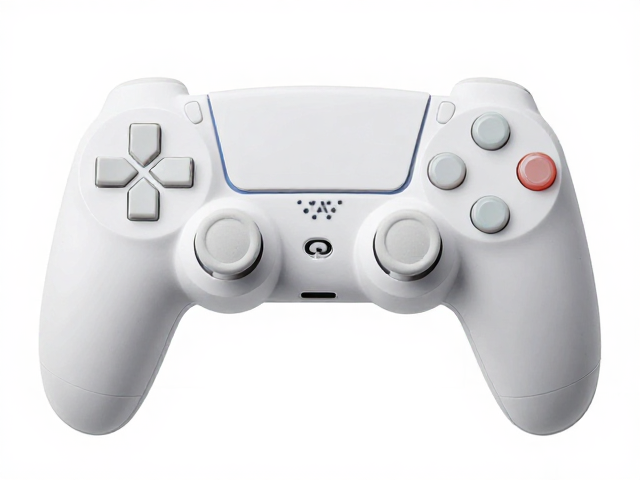
ABS塑料(丙烯腈-丁二烯-苯乙烯共聚物)因其优异的综合力学性能,成为游戏机左右手柄外壳制造的首选材料。该材料兼具硬度、韧性及良好的表面光泽度,能够承受玩家日常高频操作中的挤压、摩擦及跌落冲击。在注塑成型过程中,ABS表现出稳定的熔体流动性,有助于填充手柄内部复杂的加强筋、卡扣结构以及细微的纹理细节,确保成品外观无缺料、缩水等缺陷。
相较于其他工程塑料,ABS在着色性和后处理性能上表现突出,适合通过喷漆、电镀或IMD(模内装饰)等工艺实现丰富的视觉效果。其玻璃化转变温度约为105°C,具备一定的耐热性,能适应长时间握持产生的热量变化而不发生明显变形。这种物理特性的平衡,使得ABS成为平衡成本控制、生产效率与产品耐用性的理想基材,广泛应用于主流游戏外设的外壳制造中。
模具设计与精密加工的关键要素
高精度注塑成型的核心在于模具的精密加工,模具型腔的表面粗糙度直接决定了手柄外壳的最终质感。针对游戏手柄的人体工学曲面,模具需采用CNC精密加工及EDM(电火花加工)技术,确保型腔表面的光洁度达到镜面标准,通常要求Ra值低于0.01微米,以减少注塑过程中的流痕和复制误差。模仁材料多选用S136或718等预硬钢,经过热处理和表面硬化处理,以提升耐磨性和寿命,保证大批量生产下的尺寸稳定性。
流道系统设计对ABS材料的填充均匀性至关重要。采用热流道系统可有效减少冷料井,缩短成型周期,并降低材料浪费。浇口位置需经过严密的模流分析(Moldflow)确定,通常设置在手柄背部或侧面非可视区域,以避免在玩家握持面留下明显的浇口痕迹。冷却系统的设计需遵循等温冷却原则,通过随形水路或高效冷却销,确保模具各区域温差控制在±1°C以内,防止因冷却不均导致的手柄翘曲或尺寸超差,特别是对于左右手柄对称部件,需保持模具温度的一致性。
注塑成型工艺参数优化策略
注塑过程中的温度控制直接影响ABS分子的取向和结晶度。料筒温度通常设定在180°C至220°C之间,喷嘴温度略低以防止流延,模具温度则维持在40°C至60°C。较高的模具温度有助于改善ABS的流动性,减少内应力,提高表面光泽度,但会延长冷却时间;较低的模具温度则能缩短周期,但可能导致表面光泽度下降或出现银纹。需根据具体ABS牌号(如通用级、阻燃级或高抗冲级)调整工艺窗口,确保熔体在型腔内均匀流动。
注射压力和保压压力是影响尺寸精度的关键变量。注射压力需足够克服熔体在流道和型腔中的流动阻力,通常设定在60-100 MPa,具体数值取决于制品壁厚和流道长度。保压阶段用于补偿材料冷却收缩,防止缩痕和尺寸不足,保压压力一般为注射压力的50%-80%,保压时间需通过称重法确定,直至制品重量不再增加。此外,注射速度需分段控制,快速填充薄壁区域,慢速填充厚壁区域,以减少熔接痕和气泡,确保手柄外壳内部结构致密。
后处理工艺与表面处理技术
注塑成型后的手柄外壳常需经过去毛刺、清洗和表面处理等后处理工序,以提升产品的外观品质和触感。对于高精度模具,毛刺通常较小,但仍需通过超声波清洗去除残留脱模剂和微粒。表面处理技术包括喷漆、丝印和IMD,其中喷漆需严格控制漆膜厚度和附着力,通常采用底漆+色漆+清漆的多层喷涂工艺,并在高温烤箱中进行固化,以增强耐磨性和抗黄变性能。丝印技术则用于在手柄表面印制功能标识或装饰图案,需确保油墨与ABS基材的良好附着力,避免脱落。
为了提升握持舒适度,部分高端手柄外壳会进行亲肤漆喷涂或橡胶油处理,这种涂层能提供柔软的触感并防滑。在喷涂过程中,需严格控制环境洁净度,避免灰尘颗粒附着在漆面形成颗粒缺陷。此外,对于需要电镀的ABS部件,需先经过粗化、化学镀铜和电镀铬等复杂工序,形成金属光泽表面。这些后处理工艺需与注塑成型紧密配合,确保涂层与基材的结合力,防止因温度变化或机械应力导致涂层开裂或剥落,从而延长手柄的使用寿命。
质量控制与检测标准实施
高精度注塑成型的质量控制依赖于严密的检测流程,尺寸精度是首要关注点。使用三坐标测量机(CMM)对手柄外壳的关键配合尺寸进行全尺寸检测,确保左右手柄的对称性及按键孔位、电池仓卡扣等关键特征的公差控制在±0.05mm以内。外观检测需在标准光源箱中进行,检查表面是否有流痕、缩痕、缺料、银纹、色差等缺陷,通常采用目视法结合放大镜进行100%全检或抽样检验。
力学性能测试也是验证手柄外壳耐用性的重要环节。通过万能材料试验机测试ABS材料的拉伸强度、弯曲强度和冲击强度,确保材料符合相关行业标准。跌落测试模拟手柄从一定高度(如1米)跌落至硬质地面的情况,检查外壳是否有开裂、变形或卡扣断裂。此外,还需进行耐溶剂测试,使用酒精擦拭手柄表面,检查漆面是否有脱落或变色,以验证表面处理的质量。这些检测数据需记录归档,用于追溯生产过程中的潜在问题,持续优化注塑工艺参数。