焊锡丝导热与散热的物理特性分析 在电子装配过程中,焊锡丝不仅是连接元器件的金属介质,其内部结构对热传导效率有着直接影响。传统焊锡丝通常由锡铅合金或无铅合金(如锡银铜)制成,内部包裹着松香芯助焊剂。这种结构在低温焊接时能提供良好的流动性,但在处理大功率元件或高密度电路板时,焊锡丝本身的热容和导热路径会限制热量向焊点的快速传递,导致焊点需要更长时间才能达到最佳熔融状态,进而增加热损伤风险。 为了优化
焊锡丝导热与散热的物理特性分析
在电子装配过程中,焊锡丝不仅是连接元器件的金属介质,其内部结构对热传导效率有着直接影响。传统焊锡丝通常由锡铅合金或无铅合金(如锡银铜)制成,内部包裹着松香芯助焊剂。这种结构在低温焊接时能提供良好的流动性,但在处理大功率元件或高密度电路板时,焊锡丝本身的热容和导热路径会限制热量向焊点的快速传递,导致焊点需要更长时间才能达到最佳熔融状态,进而增加热损伤风险。
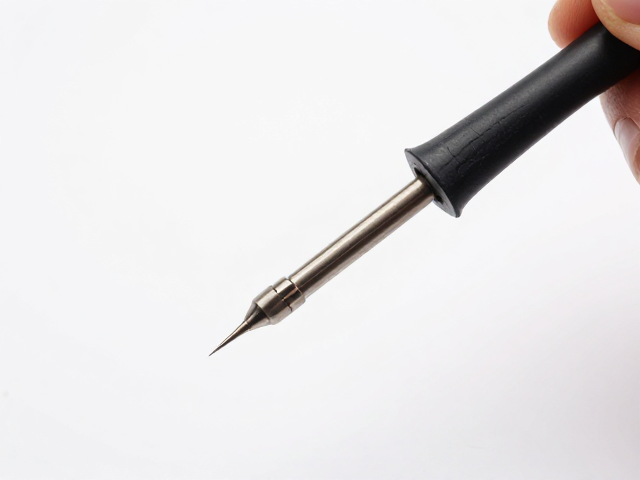
为了优化这一过程,部分高阶维修场景会引入“改装”概念,但这并非改变焊锡丝本身的化学成分,而是通过改变焊接工具的热力学环境来间接提升焊锡丝的效能。常见的做法是优化烙铁头材质与形状,或使用具有高热容的焊接平台。例如,使用纯铜材质的烙铁头替代常见的合金镀铁头,因为纯铜的热导率约为400 W/(m·K),远高于普通合金头,能更迅速将热量传递给焊锡丝,使其更快熔化并润湿焊盘,从而减少热量在元器件引脚上的滞留时间。
烙铁头选型与热传导优化方案
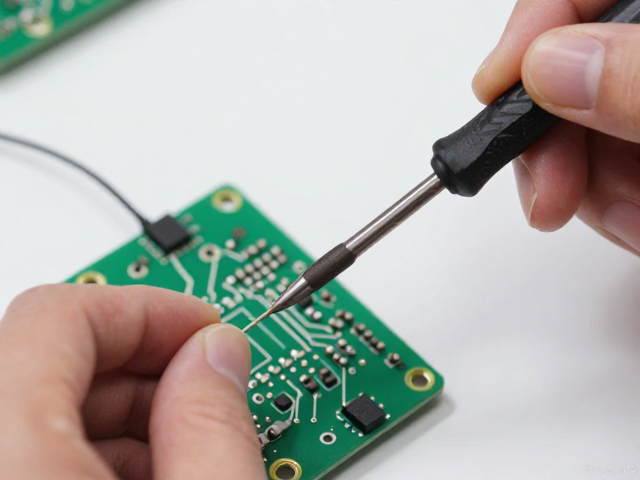
烙铁头作为热量传递的关键节点,其几何结构直接影响焊锡丝的熔化速度和散热路径。对于需要快速焊接的场景,尖刀型或马蹄型烙铁头比尖锥形头更具优势。尖刀型烙铁头拥有更大的接触面积,能同时加热焊盘和元件引脚,使焊锡丝在接触瞬间迅速吸热熔化,形成良好的焊点。相比之下,尖锥形头接触面积小,热量集中但总量有限,在焊接大面积接地焊盘时容易导致热量散失过快,造成虚焊。
除了形状,烙铁头与手柄的连接方式也决定了热效率。传统的一体式烙铁头在长时间使用后会出现氧化层增厚,阻碍热传导。采用快速更换式烙铁头系统,允许用户定期清洁或更换高导热性能的烙铁头,能维持稳定的热输出。在实际操作中,保持烙铁头表面清洁,定期涂抹新鲜焊锡形成保护层,是维持热传导效率的基础措施,这能确保焊锡丝在接触烙铁头时获得最大化的热量输入,而非被氧化层隔绝。
焊接手法与热管理技巧
正确的焊接手法能最大化利用焊锡丝的热特性,减少热应力对电路板的损害。在焊接过程中,烙铁头应同时接触焊盘和元件引脚,形成三角区,随后送入焊锡丝。焊锡丝不应直接接触烙铁头,而应接触焊盘与引脚的接合处,利用焊盘和引脚的热容吸收热量,使焊锡丝熔化后自然流入焊点。这种“间接加热”方式能确保焊锡丝充分润湿焊盘,形成饱满的焊点,同时避免焊锡丝因局部过热产生飞溅或氧化。
对于散热敏感的元件,如小型电容或集成电路,可以采用“拖焊”或“点焊”技巧。在焊接多引脚元件时,烙铁头携带适量焊锡,快速划过引脚,利用焊锡丝自身的流动性覆盖所有焊点,缩短每个焊点的受热时间。此外,使用吸锡线清理多余焊锡时,需配合助焊剂,利用吸锡线的铜网结构吸收熔融焊锡,这一过程同样涉及热量管理,需快速操作以避免元件过热。通过这些手法,即使使用标准焊锡丝,也能实现类似“改装”后的快速散热与焊接效果。
常见误区与安全规范
许多新手误以为加热烙铁头温度越高越好,实则不然。过高的温度会导致焊锡丝中的助焊剂迅速挥发失效,产生大量烟雾,同时加速烙铁头氧化,降低热传导效率。标准无铅焊锡丝的熔点通常在217°C至220°C左右,建议工作温度设置在320°C至360°C之间;含铅焊锡丝熔点较低,工作温度可设在300°C至330°C。过高的温度不仅浪费能源,还会加速焊锡丝中铅或锡成分的挥发,影响焊点质量。
安全规范是焊接过程中的重中之重。焊锡丝在高温下会释放助焊剂烟雾,其中可能含有松香分解产生的刺激性气体。操作时应确保工作环境通风良好,使用带有吸烟臂的焊接台,或佩戴防护口罩。此外,烙铁头在通电状态下会保持高温,使用后应放置在烙铁架上,避免触碰其他物体造成烫伤或火灾。定期检查烙铁线是否有破损,防止漏电风险,是保障操作安全的基本要求。