整机拆解前的外观与结构完整性初检 在进行任何拆解作业之前,必须对设备外壳进行严密的视觉与触觉检查,重点识别是否存在挤压、凹陷或结构性变形。外壳的完整性直接决定了内部组件在拆解过程中是否会受到二次损伤,因此需使用高亮度光源从不同角度照射外壳表面,观察是否存在因外力导致的应力纹或漆面破裂。对于金属外壳,需检查螺丝孔位是否有滑丝或扩孔现象,这通常暗示设备曾遭受过非正常外力冲击。 确认无挤压痕迹后,需对
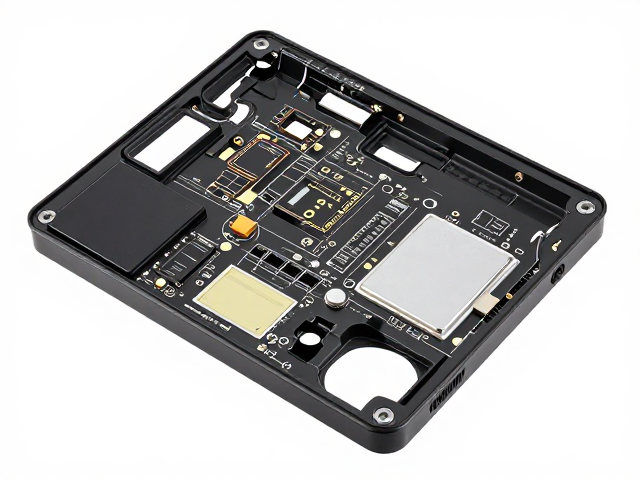
整机拆解前的外观与结构完整性初检
在进行任何拆解作业之前,必须对设备外壳进行严密的视觉与触觉检查,重点识别是否存在挤压、凹陷或结构性变形。外壳的完整性直接决定了内部组件在拆解过程中是否会受到二次损伤,因此需使用高亮度光源从不同角度照射外壳表面,观察是否存在因外力导致的应力纹或漆面破裂。对于金属外壳,需检查螺丝孔位是否有滑丝或扩孔现象,这通常暗示设备曾遭受过非正常外力冲击。
确认无挤压痕迹后,需对外壳接缝处进行初步评估,判断是否存在因变形导致的卡扣错位或密封条失效。若发现外壳存在轻微变形但未影响内部核心部件固定,需记录变形位置并评估拆解路径,必要时需定制专用夹具以分散拆卸时的应力。严禁在外壳存在明显结构性损伤的情况下强行拆解,以免导致内部PCBA板或精密连接器因受力不均而断裂。
焊接作业后的表面残留物处理标准
焊后清洁是确保电子设备长期稳定运行的关键环节,主要目标是去除助焊剂残留物,防止其在潮湿环境下形成导电通路或腐蚀焊点。清洁过程中应选用符合IPC-J-STD-001标准的专用清洗溶剂,确保溶剂对PCBA基材、元器件封装材料及焊料本身无腐蚀性。清洗方式可根据设备规模选择超声波清洗或喷淋清洗,需严格控制清洗温度、时间及超声波频率,避免高频振动导致微小元器件脱落或裂纹扩展。
清洁效果需通过目检与仪器检测双重验证,目检重点观察焊点表面是否光亮、无白色粉末状残留或粘性物质;仪器检测则通过离子污染度测试(如MSCT或电阻测试)量化残留物的离子含量,确保数值低于行业标准限值。对于高密度封装或BGA器件,需特别注意清洗液在器件底部的渗透与排液效率,必要时采用真空辅助清洗或增加局部刷洗步骤,以彻底清除死角残留。
清洁质量验证与过程控制流程
建立严密的清洁质量验证机制,是防止助焊剂残留引发后期失效的核心手段。验证流程包括抽样检测与全检两种模式,抽样检测适用于大批量生产环境,依据GB/T 2828标准设定接收质量限,通过随机抽取样本进行离子色谱分析或表面电阻测量;全检则适用于高可靠性要求的关键部件,需对每一个焊点进行显微观察及表面电阻测试,确保无遗漏。
过程控制需结合环境因素进行动态调整,清洗车间的温度、湿度及洁净度需维持在设定范围内,避免环境污染物二次附着。清洗设备的维护频率需根据处理量严格设定,清洗槽液需每批次检测其浓度与污染指数,超标后立即更换,防止因清洗液老化导致清洁效率下降。所有检测数据需实时记录并归档,形成可追溯的质量数据链,以便在出现异常时快速定位根本原因。