刮刀垫片厚度对贴合精度的物理影响机制 在精密涂布或贴合工艺中,刮刀垫片(Shim)的核心作用是通过微调刮刀与基材之间的间隙来控制涂布厚度。当垫片过厚时,刮刀叶片在受到机械应力作用下会产生非线性的形变,这种形变会导致刮刀尖端无法严格平行于基材表面。实际生产中,过厚的垫片会增加刮刀系统的刚性阻力,使得刮刀在动态运行中出现微小的颤动或下沉,进而造成涂布层厚度不均,特别是在边缘区域容易出现堆积或漏涂现象
刮刀垫片厚度对贴合精度的物理影响机制
在精密涂布或贴合工艺中,刮刀垫片(Shim)的核心作用是通过微调刮刀与基材之间的间隙来控制涂布厚度。当垫片过厚时,刮刀叶片在受到机械应力作用下会产生非线性的形变,这种形变会导致刮刀尖端无法严格平行于基材表面。实际生产中,过厚的垫片会增加刮刀系统的刚性阻力,使得刮刀在动态运行中出现微小的颤动或下沉,进而造成涂布层厚度不均,特别是在边缘区域容易出现堆积或漏涂现象。
从力学角度来看,垫片厚度直接决定了刮刀叶片的支撑点位置。过厚的垫片改变了力臂长度,使得叶片根部承受的弯矩增加,长期运行可能导致金属疲劳或永久性变形。这种物理结构上的偏差,会直接反映在最终产品的贴合质量上,表现为界面结合力下降、气泡残留或局部厚度超标。因此,理解垫片厚度与贴合精度之间的非线性关系,是优化工艺参数的第一步,而非简单地依赖经验判断。
温控模块在贴合过程中的热应力调控逻辑
温控模块的主要职责是维持基材与贴合介质的温度稳定性,从而控制材料的粘度和表面张力。在刮刀贴合过程中,温度波动会显著改变胶层或基材的流变特性。如果温控模块调试不当,导致局部温度过高,基材可能会发生热膨胀,进而改变垫片与刮刀的相对间隙;反之,温度过低则会导致材料粘度升高,刮刀阻力增大,加剧因垫片过厚可能引发的贴合不良。
调试温控模块时,需重点关注加热单元的响应速度和温度均匀性。通过PID(比例-积分-微分)算法优化,可以减少温度超调现象,确保在刮刀高速运行过程中,基材表面温度保持在设定阈值范围内。此外,温控模块的传感器布局也至关重要,多点测温能够更准确地反映实际贴合区域的温度分布,避免因单点测温偏差导致整体工艺参数失控。稳定的热环境有助于抵消垫片厚度变化带来的微观间隙波动,提升整体贴合的一致性。
垫片选型与厚度匹配的实操验证方法
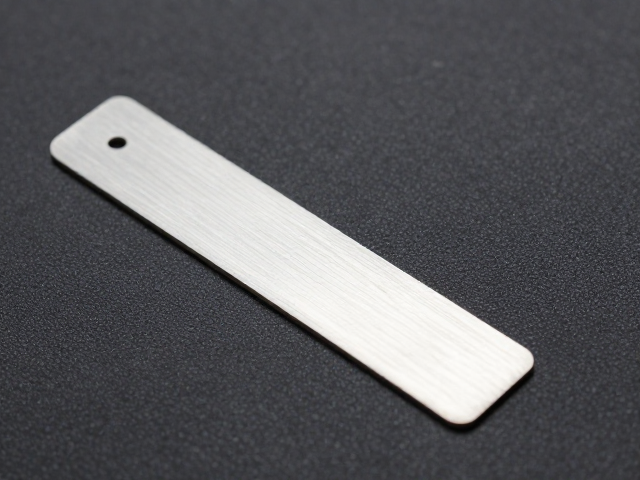
选择合适厚度的刮刀垫片需要基于严密的实测数据,而非理论估算。在实际操作中,建议使用千分尺对垫片进行多点厚度测量,确保其平整度和厚度公差符合工艺要求。对于高精度贴合场景,通常推荐使用厚度在0.1mm至0.5mm之间的不锈钢垫片,并通过激光干涉仪或高精度厚度检测仪验证涂布后的实际厚度,以反向修正垫片选型。
验证过程中,可采用阶梯式厚度测试法。即在同一批次基材上,依次使用不同厚度的垫片进行小批量试产,记录涂布厚度、贴合平整度以及缺陷率。通过对比数据,找出最佳厚度区间。需要注意的是,测试时需保持刮刀角度、运行速度、涂布材料粘度等变量恒定,以隔离垫片厚度这一单一变量的影响。这种方法能够有效识别垫片过厚对贴合质量的具体影响路径,为后续工艺标准化提供数据支撑。
常见调试误区与规避策略
许多技术人员在调试过程中常犯的错误是忽视垫片与刮刀座的接触面清洁度。即使垫片厚度精准,若接触面存在油污、金属屑或氧化层,也会导致实际间隙增大,产生类似垫片过厚的贴合缺陷。因此,每次更换垫片或调整厚度前,必须使用无水乙醇彻底清洁接触面,并确保垫片安装平整,无翘曲现象。
另一个常见误区是过度依赖单一参数进行调整。当发现贴合不良时,部分人员会盲目增加或减少垫片厚度,而未同步检查温控模块状态、刮刀磨损情况以及基材张力。这种孤立调试的方式往往治标不治本。正确的做法是建立参数联动机制,在调整垫片厚度的同时,监测温控曲线和刮刀阻力值,确保各系统参数处于协同工作状态,从而从根本上解决因垫片过厚引发的贴合问题。