螺丝滑牙的核心成因与物理机制解析 螺丝滑牙通常源于螺纹配合面的金属塑性变形,当施加的扭矩超过了螺纹材料的屈服强度,或者螺纹接触面存在杂质、锈蚀导致摩擦力分布不均,金属齿峰便会发生剪切断裂或压溃。这种情况在硬脆材料如铝合金、铸铁或工程塑料中尤为常见,因为这些材料的抗剪切能力相对较弱,一旦受力角度偏离轴向中心,侧向力极易造成螺纹根部的应力集中,进而引发不可逆的损坏。 除了材料特性,安装过程中的操作失
螺丝滑牙的核心成因与物理机制解析
螺丝滑牙通常源于螺纹配合面的金属塑性变形,当施加的扭矩超过了螺纹材料的屈服强度,或者螺纹接触面存在杂质、锈蚀导致摩擦力分布不均,金属齿峰便会发生剪切断裂或压溃。这种情况在硬脆材料如铝合金、铸铁或工程塑料中尤为常见,因为这些材料的抗剪切能力相对较弱,一旦受力角度偏离轴向中心,侧向力极易造成螺纹根部的应力集中,进而引发不可逆的损坏。
除了材料特性,安装过程中的操作失误也是主要诱因。使用尺寸不匹配的螺丝刀或电动批头,会导致批头与螺丝槽位之间产生间隙,在旋转过程中产生打滑现象,这种微观层面的反复刮擦会逐渐磨损螺丝头部的受力面。此外,盲目追求紧固力度,尤其是在没有预紧力控制的情况下,直接使用高功率工具强行锁紧,会瞬间破坏螺纹牙型,使得螺丝与螺孔之间失去有效的机械咬合,最终导致完全失效。
基础排查与无损尝试方案
面对轻微滑牙的情况,首要步骤是清理螺纹孔内的异物,使用压缩空气或细毛刷清除铁屑、油污或旧密封胶,确保螺纹槽内无任何阻碍物。对于十字或一字螺丝,可以尝试更换为硬度更高、贴合度更好的批头,或者在螺丝头部与批头接触面垫上一层高摩擦力的橡胶片、橡皮筋,这能显著增加接触面的静摩擦力,帮助恢复部分扭矩传递效率,从而尝试将螺丝旋出或旋入。
若摩擦力不足以解决问题,可尝试改变受力角度。使用钳子夹住螺丝头部的边缘,施加一个微小的向外拔出的力,同时配合旋转动作,这种轴向分离力可以减小螺纹间的正压力,从而降低摩擦阻力,使螺丝更容易克服静摩擦力。对于内六角螺丝,若六角孔轻微磨损,可使用六角扳手轻轻敲击螺丝头部,利用冲击力震松锈蚀层,再配合反向旋转尝试退出,这种方法在处理因生锈导致的卡滞尤为有效。
专用工具介入与机械分离技巧
当常规方法失效,需借助专用工具进行干预。螺纹取出器(反牙螺丝刀)是处理滑牙螺丝的常用工具,其头部刻有反向螺纹,通过敲击使其切入滑牙螺丝的孔内,随后反向旋转即可将螺丝旋出。使用时需注意选择尺寸合适的取出器,并确保其与被拆螺丝的中心线完全对齐,避免因偏斜导致取出器断裂在螺丝内部,造成更严重的二次损坏。
对于空间允许且螺丝头部尚可操作的情况,焊接法是一种高效且可靠的方案。通过点焊机在滑牙螺丝头部焊接一个螺母或金属片,利用焊接产生的高温和机械连接,提供足够的旋转力矩。此方法适用于金属材质的螺丝和工件,但需严格控制焊接时间和温度,避免高温导致周围工件变形或改变材料金相结构。对于无法焊接的精密部件,可使用小型台钳夹持螺丝,配合扳手进行缓慢、稳定的反向旋转,利用机械优势逐步解除锁紧。
极端情况下的破坏性拆除与修复
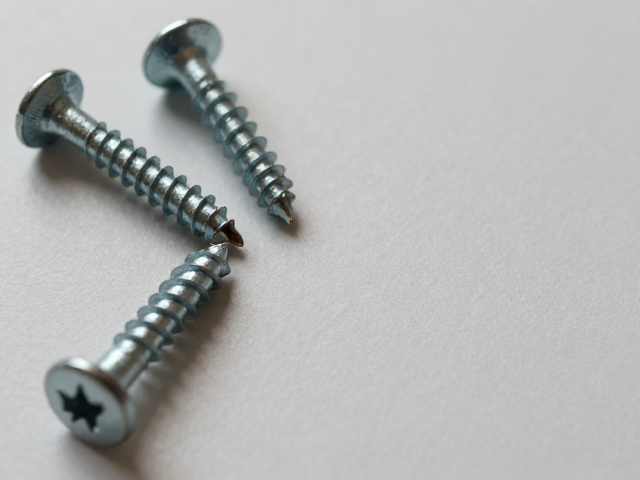
当螺丝已完全断裂或滑牙严重无法通过上述方法取出,破坏性拆除成为唯一选择。使用中心冲在螺丝中心位置冲出一个定位凹坑,随后选用比螺丝直径稍小的钻头进行钻孔。钻孔时需保持钻头垂直,使用低速高扭矩模式,逐步加深钻孔深度,直至螺丝内部结构被破坏,失去锁紧力。此过程需具备较高的操作技巧,避免钻头偏移损伤螺纹孔本体。
若螺纹孔本身也受到损坏,在取出螺丝后需评估修复方案。对于铝件或钢材件,可使用同规格的大一号丝锥重新攻丝,但需严格控制攻丝深度和排屑,避免断锥。另一种方案是使用钢丝螺套(如Helicoil),通过专用工具将螺套旋入修复后的孔内,提供新的、高强度的螺纹配合面。钢丝螺套能恢复原始螺纹尺寸,且具有更好的抗松动和抗磨损性能,是工业维修中广泛采用的标准修复工艺。