电池容量升级前的硬件评估与兼容性确认 在着手进行电池容量升级之前,必须对设备内部的空间结构进行严密的物理测量。不同型号的设备,其电池仓的尺寸公差极小,盲目更换大容量电池极易导致外壳无法闭合或内部组件受力变形。需要确认新电池的具体长宽高数据,特别是厚度增加是否会影响主板与外壳的卡扣位置。部分旧款设备由于内部走线较短,更换体积较大的电芯可能需要重新规划内部布局,甚至需要调整固定支架的位置,这一步骤需
电池容量升级前的硬件评估与兼容性确认
在着手进行电池容量升级之前,必须对设备内部的空间结构进行严密的物理测量。不同型号的设备,其电池仓的尺寸公差极小,盲目更换大容量电池极易导致外壳无法闭合或内部组件受力变形。需要确认新电池的具体长宽高数据,特别是厚度增加是否会影响主板与外壳的卡扣位置。部分旧款设备由于内部走线较短,更换体积较大的电芯可能需要重新规划内部布局,甚至需要调整固定支架的位置,这一步骤需要极高的耐心与精确的计算。
同时,需核实设备电源管理芯片(PMIC)及电池保护板(BMS)对电流输出的支持能力。部分老旧设备的充电IC仅支持标准的充电协议,若强行接入高容量且内阻特性不同的电池,可能导致充电效率低下、发热异常甚至触发保护机制导致无法开机。查阅设备的技术维修手册或寻找同型号维修案例,了解该机型电池接口的定义,确保新电池的正负极定义与原装一致,避免因接线错误造成主板短路损坏。
焊盘清洁处理与焊接环境准备
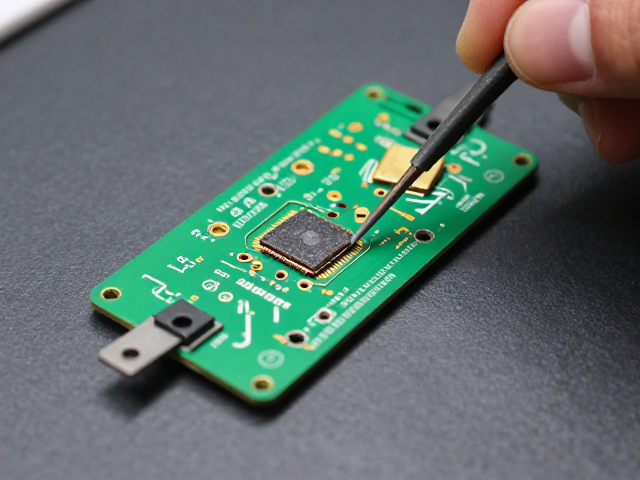
焊盘表面的氧化层是导致接触不良的主要诱因,清理工作需使用高纯度无水酒精配合无尘布或棉签进行轻柔擦拭。对于顽固氧化点,可使用细砂纸或专用电路板清洁剂轻微打磨,但需严格控制力度,防止损坏焊盘铜箔或阻焊层。清理完毕后,务必使用压缩空气吹去残留的粉尘,确保焊接区域绝对干燥、无油污,这是保证焊点牢固度和导电性的基础。
焊接过程中,散热保护至关重要。使用恒温烙铁时,温度建议控制在350℃至380℃之间,过高的温度会加速焊锡氧化并可能烫坏电池极耳。建议使用热风枪配合低温档位对电池极耳进行预热,或者使用带有温控功能的焊台。在焊接过程中,尽量缩短烙铁与焊盘接触的时间,每次接触不超过3秒,避免局部高温对电池内部化学物质造成不可逆的热损伤。
散热改装方案与热管理优化
大容量电池在充放电过程中会产生更多热量,若设备内部缺乏有效的导热路径,热量积聚可能导致电池寿命衰减甚至引发安全隐患。一种常见的改装方式是在电池与外壳之间增加导热硅胶垫,将热量传导至金属外壳或内部金属屏蔽罩。需测量电池与外壳之间的间隙,选择厚度匹配的硅胶垫,确保两者紧密贴合,不留空气间隙,以最大化导热效率。
另一种方案是优化内部风道或增加导热介质。对于完全密封的设备,可在电池表面涂抹适量的导热硅脂,并覆盖一层薄型导热片,使其与主板上的金属元件或外壳内壁接触。需注意导热介质不可过量,以免溢出污染其他电子元件。改装完成后,应观察设备在高负载下的温度变化,确保核心元件温度处于安全范围内,避免因过热导致系统降频或自动关机。
焊接操作细节与电气连接验证
焊接时,建议使用助焊剂辅助,以增强焊锡的流动性,形成圆润饱满的焊点。焊点应呈现明亮的银色光泽,无虚焊、连锡或拉尖现象。连接电池保护板时,需严格对应正负极标识,使用万用表蜂鸣档预先测试线路通断,确认无短路风险后再进行最终固定。对于多芯排线,建议使用热缩管对每根导线进行独立绝缘包裹,防止意外触碰导致短路。
完成焊接后,在重新组装设备前,必须进行空载电压测试。将电池接入设备前,测量电池两端电压,确保其在正常范围内(通常为3.7V-4.2V之间,视具体电芯而定)。若电压异常偏低,需检查保护板是否正常工作或电池是否存在内短路。连接时,先接正负极主线,确认电压稳定后,再连接其他信号线或排线,避免带电插拔对主板造成冲击。
组装测试与长期稳定性观察
设备组装完成后,首次开机建议观察至少15分钟,监控电池电压变化及设备运行状态。检查是否有异常发热、屏幕显示错误或系统频繁重启现象。若设备支持底层电量校准,可进行一次完整的充放电循环,以帮助系统准确识别新电池的容量曲线。注意观察充电过程中的电流曲线,确保充电策略与电池特性匹配,无涓流充电时间过长或恒流充电中断等异常情况。
长期使用中,需留意电池的健康度衰减情况。大容量电池若长期处于满电或亏电状态,会影响其循环寿命。建议在日常使用中,保持电量在20%-80%之间,避免极端温度环境下长时间运行。若发现电池容量下降过快或充电时间显著变长,应及时检查内部连接是否松动或散热结构是否失效,必要时重新进行清洁与加固处理,确保设备长期稳定运行。