精密焊接的基础准备与环境搭建 高质量的芯片焊接始于严谨的准备工作,核心在于确保操作环境的清洁与工具的精准校准。助焊剂的选择至关重要,通常建议使用活性适中且残留物易清理的无铅或含锡助焊膏,这能有效降低焊锡表面的张力,提升润湿效果。在开始之前,需仔细检查电烙铁头,确保其清洁无氧化,并根据焊点大小涂抹适量焊锡形成良好的导热层。防静电措施不可忽视,操作者应佩戴防静电手环,并将工作台接地,避免静电击穿敏感
精密焊接的基础准备与环境搭建
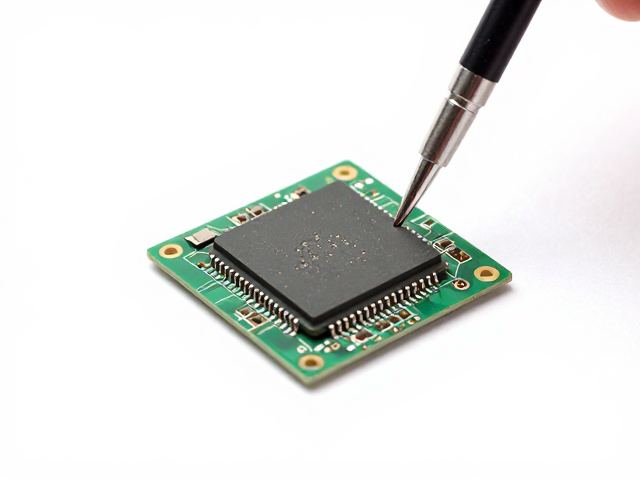
高质量的芯片焊接始于严谨的准备工作,核心在于确保操作环境的清洁与工具的精准校准。助焊剂的选择至关重要,通常建议使用活性适中且残留物易清理的无铅或含锡助焊膏,这能有效降低焊锡表面的张力,提升润湿效果。在开始之前,需仔细检查电烙铁头,确保其清洁无氧化,并根据焊点大小涂抹适量焊锡形成良好的导热层。防静电措施不可忽视,操作者应佩戴防静电手环,并将工作台接地,避免静电击穿敏感的半导体内部结构,这是保障主板元器件安全的第一道防线。
加热设备的温度控制直接决定了焊接的成功率,不同类型的封装芯片对热容量和耐热温度有着严格限制。对于常见的QFP或BGA封装,建议将恒温烙铁或热风枪预热至300-350摄氏度区间,具体数值需根据焊锡丝的材质(如含银、铜比例)及主板PCB层的铜厚进行微调。在正式接触焊盘前,应先对焊盘和芯片引脚进行预上锡处理,这一步骤能显著减少后续焊接时的热冲击,防止因局部过热导致焊盘剥离或芯片内部封装开裂。
芯片引脚与焊盘的精细对接技巧
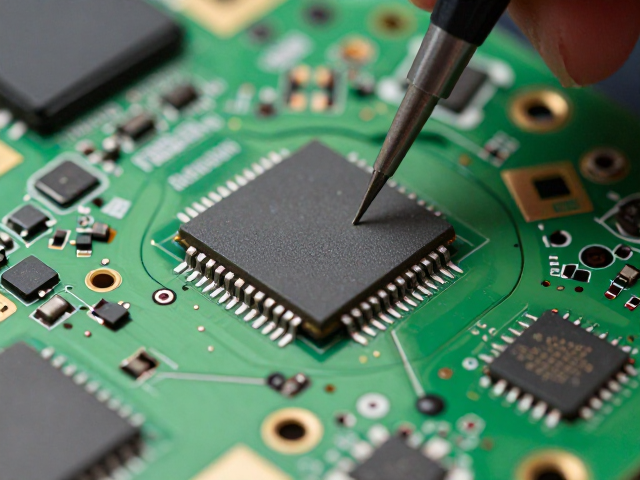
实施焊接过程中,热量的传递需要均匀且迅速,采用“拖焊”或“点焊”手法需严格遵循时序。使用尖头烙铁时,应先将适量焊锡置于烙铁头,再轻轻接触目标焊盘,利用烙铁头的弧度覆盖引脚侧面,同时送入焊锡丝,待焊锡完全熔化并包裹引脚后迅速移开热源。对于多引脚芯片,需保持烙铁移动速度均匀,避免在同一位置停留过久,以免高温导致焊盘与基板分离。观察焊点形态,理想的焊点应呈光滑的圆锥状或半月形,表面光亮无虚焊,周围无拉尖或连锡现象。
若使用热风枪进行BGA或大型封装芯片的返修,关键在于气流分布与温度梯度的控制。将热风枪喷嘴对准芯片中心或引脚区域,保持适当距离(通常2-5厘米),以螺旋状或来回扫动的方式均匀加热,避免热风直吹单一角落造成受热不均。在加热过程中,可借助显微镜观察助焊剂冒烟情况及焊锡熔化状态,当焊锡完全熔化且芯片因表面张力自动对齐焊盘时,立即移开热风。冷却阶段应保持自然冷却,切勿强制吹风加速降温,以防产生热应力导致焊点脆裂或芯片内部损伤。
主板焊盘脱落后的物理修复方案
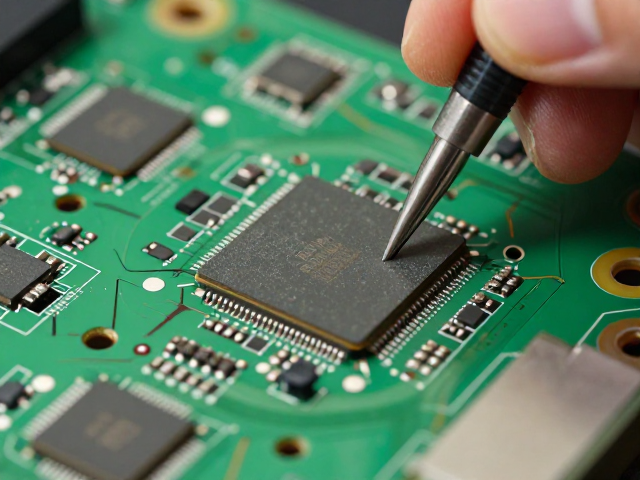
当焊盘因过热或机械应力脱落时,修复的核心在于重建电气连接与机械强度。对于单层脱落或微小脱落的焊盘,可采用飞线修复法,使用直径0.1-0.2毫米的漆包线或细铜丝,一端通过精密焊接固定在芯片对应引脚上,另一端穿过PCB过孔或直接焊接至相邻未损坏的铜箔走线或测试点。操作时需使用稀释剂彻底清理飞线表面的绝缘漆,确保焊接牢固,并在修复后涂抹适量硅胶或环氧树脂进行加固,防止飞线在后续使用中因震动或热胀冷断开。
针对大面积焊盘脱落或多层板内层断线的情况,需使用显微镜辅助定位断点,并采用飞线跨越断层。若断点位于内层,需小心剥离表层阻焊层,使用微钻或激光清理断口,再通过极细的飞线连接至内层铜箔或相邻信号线。修复过程中需严格核对芯片引脚定义,避免误接导致短路。完成飞线连接后,必须使用万用表的蜂鸣档或电阻档对修复路径进行通断测试,确认无短路或开路后方可进行下一步组装。修复区域建议覆盖一层透明指甲油或专用保护漆,以隔绝湿气并提供额外的物理保护。
修复后的检测验证与长期稳定性评估
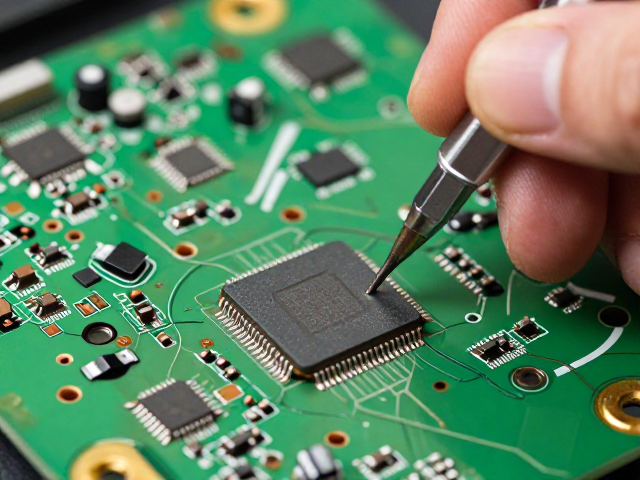
焊接与修复完成后,必须进行严密的电气性能检测,以排除隐性故障。在通电前,使用万用表测量电源管理芯片对地阻值,检查是否存在短路现象,特别是VCC与GND之间阻值应处于正常范围,若阻值接近零则存在严重短路风险。对于数字信号线路,需检查关键控制信号线的连通性,确保无开路或虚接。在确认无短路后,可接入最小系统进行上电测试,观察电流消耗是否平稳,电压输出是否稳定在标称值范围内,如DDR内存供电通常为1.2V或1.35V,需使用示波器捕捉上电瞬间的电压波形,排查毛刺或跌落。
长期稳定性测试是验证修复质量的关键环节,需模拟实际使用环境下的热循环。将主板置于恒温箱中,进行从室温至60-70摄氏度的多次升降温循环,每次循环后重新检测关键焊点的电阻值及电气性能。重点观察飞线连接处及修复焊盘是否有松动、氧化或开裂迹象。对于高频信号线路,还需检查信号完整性,确保在高速数据传输下无误码率升高或信号衰减过大。只有通过长时间、多场景的验证,才能确认焊接与修复方案真正符合主板长期稳定运行的要求。