改装前后对比,焊点工艺如何驱动性能优化? 在高性能改装领域,车身结构件的连接方式正从传统的点焊或螺栓连接,向激光钎焊及结构胶复合连接技术转变。这种工艺上的迭代,直接影响了车辆底盘在极限工况下的刚性表现。传统点焊在高频振动环境下容易出现金属疲劳,导致连接点微裂纹扩展,而现代激光钎焊通过熔化填充金属与基材形成冶金结合,其抗剪切强度通常能提升30%至50%,显著增强了车身扭转刚度。 以部分高性能跑车底
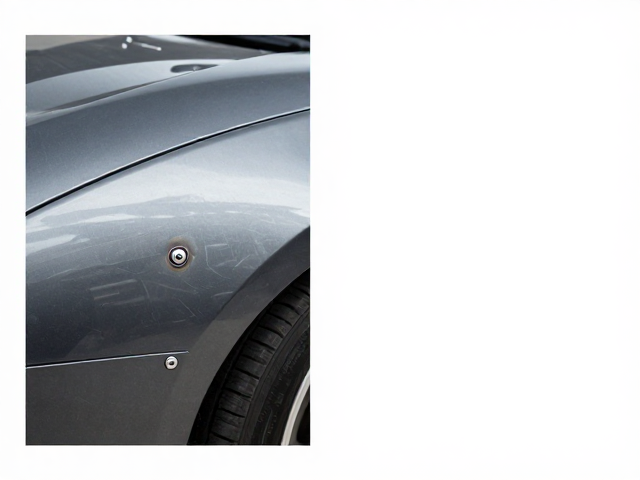
改装前后对比,焊点工艺如何驱动性能优化?
在高性能改装领域,车身结构件的连接方式正从传统的点焊或螺栓连接,向激光钎焊及结构胶复合连接技术转变。这种工艺上的迭代,直接影响了车辆底盘在极限工况下的刚性表现。传统点焊在高频振动环境下容易出现金属疲劳,导致连接点微裂纹扩展,而现代激光钎焊通过熔化填充金属与基材形成冶金结合,其抗剪切强度通常能提升30%至50%,显著增强了车身扭转刚度。
以部分高性能跑车底盘纵梁的加固为例,采用激光钎焊技术后,车身扭转刚度数据可从改装前的约20,000 N·m/deg提升至25,000 N·m/deg以上。这种提升并非单一指标的优化,而是体现在转向响应更跟手、过弯时车身姿态更稳定。焊点的分布密度和熔深控制成为关键变量,均匀的焊点排列能够分散冲击力,避免应力集中导致的结构失效,从而在赛道驾驶中提供更可预测的操控反馈。
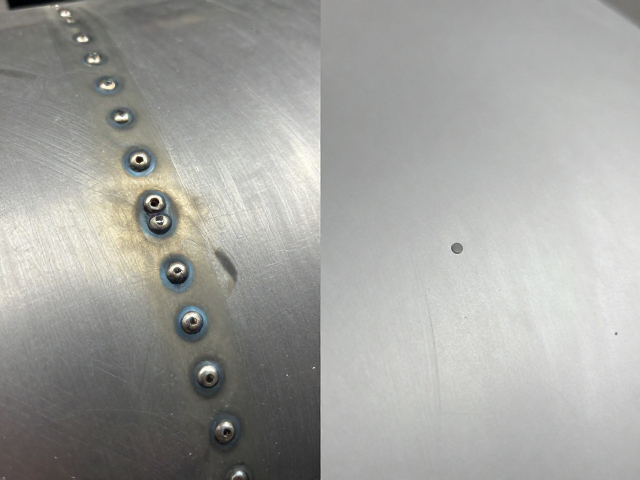
焊点微观结构对材料强度的影响机制
焊点工艺的核心在于热输入量的精确控制,这直接决定了热影响区(HAZ)的金相组织变化。对于高强度钢或铝合金部件,过高的焊接温度会导致晶粒粗大,进而削弱材料原本的屈服强度。先进的激光焊接设备通过脉冲调制技术,能够将热影响区宽度控制在1-2毫米以内,最大限度地保留母材的力学性能。这种微观层面的结构完整性,是宏观性能优化的物理基础。
在实际应用中,焊点的熔核直径需严格遵循相关行业标准,通常要求在2-4毫米之间,以确保足够的结合面积同时避免材料烧穿。通过金相显微镜观察,合格的焊点应呈现均匀的等轴晶结构,无气孔、夹渣或未熔合缺陷。这种致密的微观结构使得焊点在承受突发冲击载荷时,能够像一体成型件一样工作,而非依赖机械锁止力,从而大幅提升了连接部位的抗疲劳寿命。
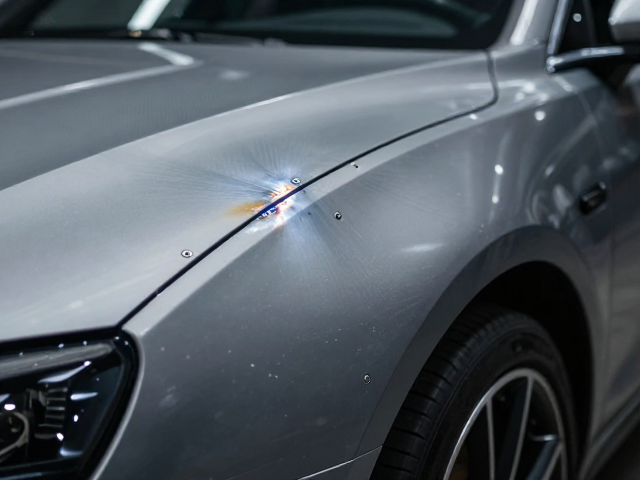
工艺精度对整车NVH性能的改善作用
车身焊点的均匀性与连续性,对抑制噪音和振动有着显著影响。松散或质量不佳的焊点会在车辆行驶过程中成为微小的振动源,尤其是在高速行驶或经过颠簸路面时,这些局部振动会放大为可感知的异响。通过自动化机器人进行高精度焊接,焊点间距误差可控制在±1毫米以内,确保了连接面的紧密贴合,有效消除了因零件间微观间隙产生的共振空间。
数据表明,优化后的焊点工艺可使车内低频噪音降低1-2分贝,这在长途驾驶中能显著提升听觉舒适度。此外,严密的焊点连接增强了车身面板的整体性,减少了面板在气流冲击或发动机振动下的独立颤动。这种由点及面的结构优化,不仅提升了静谧性,还间接提高了车身密封条的贴合度,进一步增强了车辆的防尘防水能力,使整车在长期使用中保持更稳定的状态。
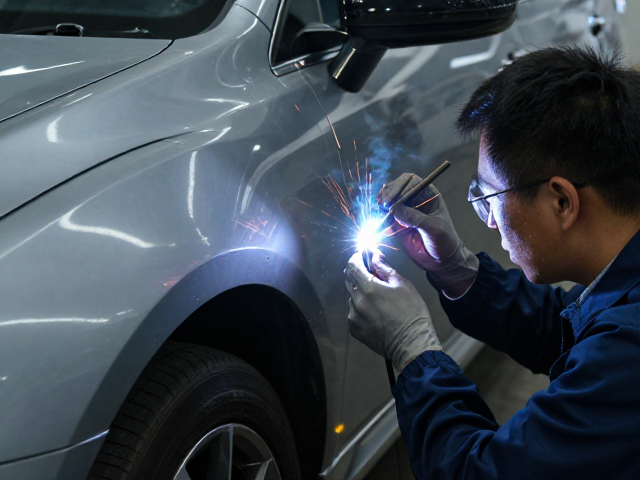
焊点检测技术确保工艺一致性
为了确保每一处焊点都符合性能优化标准,无损检测技术成为改装与制造流程中不可或缺的一环。超声波检测和涡流检测能够深入材料内部,识别出土层内部的裂纹、未焊透或夹杂物。对于关键受力部件,如悬挂塔顶或副车架连接处,必须通过严格的无损探伤来验证焊点的内部质量,确保其在承受数吨冲击力时不会发生突发性断裂。
视觉检测系统则用于实时监控焊点的外观形态,监测熔池稳定性,防止因保护气体不足或电极磨损导致的虚焊现象。通过大数据记录每个焊点的焊接电流、电压及时间参数,形成完整的可追溯数据库。这种过程控制手段,使得焊点工艺不再是经验驱动的黑盒操作,而是基于精确数据反馈的科学流程,从而保证了不同批次、不同车辆之间的性能表现高度一致。