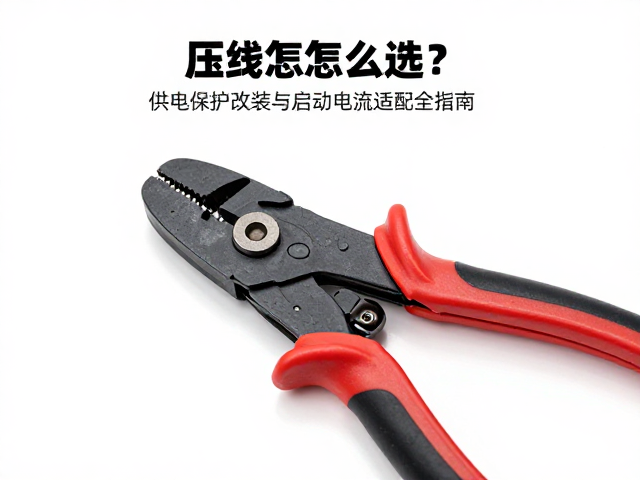
压线钳的核心结构与压接原理 压线钳并非简单的剪切工具,其核心在于模具与连杆结构的力学配合。常见的液压式压线钳通过液压缸产生巨大压力,确保端子与导线之间形成真正的金属间结合,而非物理挤压。这种压接方式能有效防止接触电阻过大,是高压或大电流场景下的首选。手动式压线钳则依赖杠杆原理,操作者需具备稳定的发力技巧,适用于小电流或临时维修场景,但其压力一致性较难精确控制,长期使用可能导致端子松动或过热。 压
压线钳的核心结构与压接原理
压线钳并非简单的剪切工具,其核心在于模具与连杆结构的力学配合。常见的液压式压线钳通过液压缸产生巨大压力,确保端子与导线之间形成真正的金属间结合,而非物理挤压。这种压接方式能有效防止接触电阻过大,是高压或大电流场景下的首选。手动式压线钳则依赖杠杆原理,操作者需具备稳定的发力技巧,适用于小电流或临时维修场景,但其压力一致性较难精确控制,长期使用可能导致端子松动或过热。
压接过程中的“冷焊”效应是保证电气连接稳定性的关键。当模具对端子施加足够压力时,端子材料与导线绝缘层上的氧化层被破坏,金属原子间形成扩散连接。若压接力度不足,接触面存在空隙,通电后产生的焦耳热会加速氧化,导致接触电阻急剧升高。因此,选择压线钳时,必须关注其模具的闭合精度和压力输出是否稳定,这是避免供电保护改装中出现虚接、打火等安全隐患的基础。
启动电流特性与端子选型逻辑
汽车或工业设备在启动瞬间会产生远超额定值的冲击电流,这一过程被称为启动电流。对于改装供电线路,导线截面积和端子规格必须能承受这一瞬时峰值,否则常规端子可能在数周内因热疲劳而失效。例如,某款主流SUV启动电流可达600A以上,持续时间约0.5秒,若使用标称电流仅200A的端子,即便导线足够粗,端子本身也会因过热熔断或变形。
选型时需参考端子厂家的 datasheet 数据,重点关注最大持续电流和峰值耐受电流。市面上常见的DT型端子与O型端子在散热结构和接触面积上存在显著差异。DT端子采用插接式设计,接触紧密,适合空间受限且需频繁插拔的场景;O型端子通过螺栓固定,接触面积大,散热路径清晰,更适合固定式大功率改装。实际改装中,应根据启动电流峰值计算温升,确保端子在极限工况下表面温度不超过60℃的安全阈值。
模具匹配与压接尺寸规范
压线钳的模具必须与端子型号严格对应,这是保证压接质量的第一道防线。不同品牌的端子,其内部金属管的壁厚、外径及绝缘套管长度均存在细微差别。使用错误的模具会导致压接点偏移,要么压在绝缘套管上造成接触不良,要么压在金属管边缘导致应力集中,长期震动下易断裂。正规压接模具通常标有明确的型号代码,如10mm、16mm等,对应不同线径范围。
压接后的尺寸检查需遵循行业标准,重点测量压接高度和压接宽度。使用千分尺测量压接处的厚度,若数值超出端子规格书的允许公差范围,说明压接力度不足或模具磨损。此外,压接后的导线应无可见损伤,绝缘层无过度挤压变形。对于供电保护改装,建议选用带可视窗口的压接钳,以便实时观察压接状态,确保每一次压接都符合规范。对于高精度场景,可定期使用显微镜检查压接截面,确认金属变形是否均匀填充端子内部空间。
绝缘处理与长期可靠性验证
压接完成后的绝缘处理是供电系统长期稳定运行的保障。热缩管需选用带胶型,加热收缩后胶水应均匀溢出,形成严密的防水密封层。若使用普通热缩管,在潮湿或涉水环境中,水分可能通过微孔渗入,导致端子内部腐蚀,进而引发接触电阻升高。对于户外改装场景,建议使用双壁热缩管,其内壁的热熔胶能提供额外的密封保护,防止水汽侵入。
长期可靠性需通过实际工况验证,而非仅凭理论计算。改装完成后,应在不同负载条件下运行车辆或设备,记录关键节点的电压降。若压接点电压降超过0.1V,通常表明连接存在隐患。对于高负荷改装,建议每隔半年进行一次目视检查,观察端子是否有变色、变形或绝缘层老化现象。定期检查可及时发现因热循环导致的松动,避免小问题演变为严重的电气故障。