硬件拆解与工具准备 Switch Joy-Con手柄的内部结构紧凑,主板与电池通过精密的连接器相连,进行改装或更换摇杆前,需准备齐备的工具以应对细小的螺丝和脆弱排线。常用的螺丝规格为PH00,建议使用带有磁性的螺丝刀以避免螺丝滑落至机器内部难以清理。恒温电烙铁是核心工具,推荐选择功率可调且温控精准的型号,温度区间通常设定在300℃至360℃之间,过高的温度会迅速破坏焊盘上的阻焊层,导致铜箔脱落,
硬件拆解与工具准备
Switch Joy-Con手柄的内部结构紧凑,主板与电池通过精密的连接器相连,进行改装或更换摇杆前,需准备齐备的工具以应对细小的螺丝和脆弱排线。常用的螺丝规格为PH00,建议使用带有磁性的螺丝刀以避免螺丝滑落至机器内部难以清理。恒温电烙铁是核心工具,推荐选择功率可调且温控精准的型号,温度区间通常设定在300℃至360℃之间,过高的温度会迅速破坏焊盘上的阻焊层,导致铜箔脱落,而温度过低则会造成虚焊。
除了基础焊接工具,辅助材料的选择同样关键。无铅焊锡丝直径建议选用0.6mm或0.8mm,这种规格便于控制用量,减少焊点连锡的风险。助焊剂能显著降低焊锡表面张力,提高流动性,对于处理Joy-Con内部密集的贴片元件至关重要。此外,准备吸锡带、吸锡线或手动吸锡器用于清理旧焊锡,以及镊子、撬棒用于分离外壳和移除旧元件,都是确保操作顺利进行的基础配置。
主板拆解与焊点处理
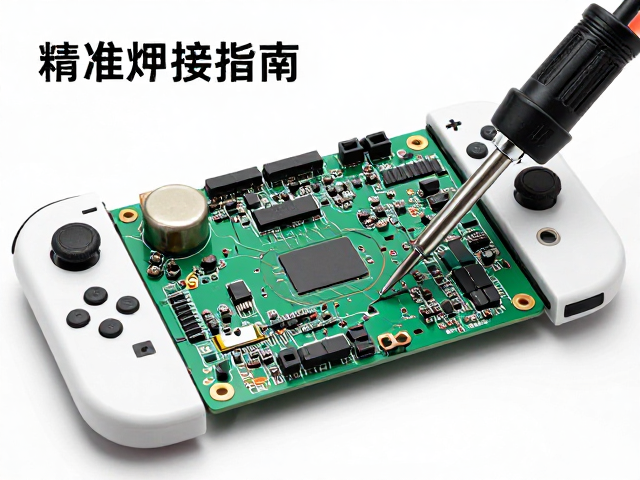
拆解过程需严格遵循顺序,先使用塑料撬片小心分离左右手柄的外壳,注意观察内部排线连接位置,避免用力过猛扯断连接主板与屏幕或按键的细软排线。Joy-Con内部主板通常由多颗螺丝固定,拆卸时需记录每颗螺丝的位置,因为部分螺丝长度不同,强行混用可能导致主板受力不均或损坏内部元件。取出主板后,观察摇杆模块或充电触点周围的焊点,清理表面的氧化层和残留助焊剂,为后续焊接提供洁净的接触面。
在进行更换或改装前,需对待焊接部位进行预处理。若更换摇杆模块,需先将旧模块周围的焊锡完全清除,使用吸锡带配合恒温电烙铁,保持烙铁头与焊盘充分接触,利用毛细作用吸走多余焊锡。清理完毕后,检查焊盘是否有破损或断裂,若发现铜箔翘起,需使用细砂纸轻轻打磨平整,或使用飞线进行桥接修复。确保焊盘表面光滑、无氧化、无残留异物,这是保证新元件焊接牢固且接触良好的先决条件。
恒温焊接技巧与温控管理
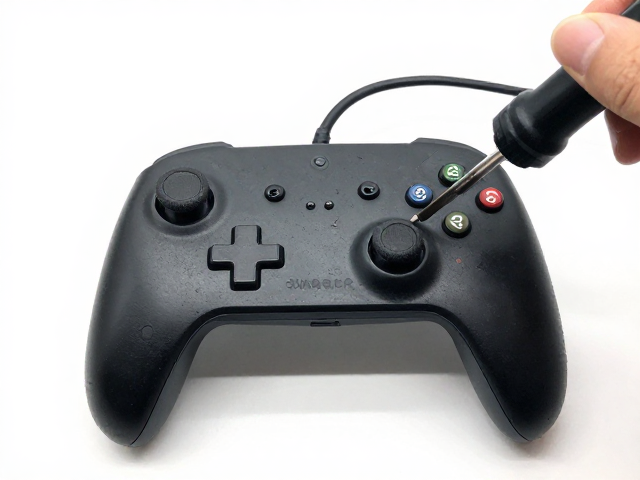
恒温电烙铁的使用核心在于温度的精准控制与接触时间的把握。对于Joy-Con主板上的贴片元件,建议将烙铁头温度设定在320℃左右,这个温度既能保证焊锡迅速熔化,又能避免高温对周围塑料支架或敏感芯片造成热损伤。焊接时,采用“先送锡后送元件”或“先送元件后送锡”的策略,关键在于烙铁头需同时接触焊盘和元件引脚,通过热传导使焊锡均匀包裹引脚与焊盘,形成圆润饱满的焊点。
焊接过程中需密切观察焊锡状态,理想的焊点应呈圆锥状,表面光亮,无针孔或拉尖现象。若发现焊锡堆积或连锡,应立即停止送锡,利用吸锡带清理多余焊料,再重新加热定型。对于双列引脚或密集引脚元件,建议使用尖头烙铁头以提高操作精度,焊接时动作要快而稳,单个焊点的加热时间建议控制在2-3秒以内,长时间加热会导致焊盘脱落或元件内部受损。焊接完成后,立即清理烙铁头上的残留物,保持烙铁头镀锡层完好,以维持良好的导热性能。
组装测试与最终检查
焊接完成后,需进行严密的目视检查,使用放大镜或显微镜观察每个焊点,确认无虚焊、冷焊、连锡或焊盘脱落现象。重点检查摇杆模块的引脚是否与相邻元件短路,排线连接器是否完整无损。在确认焊接质量无误后,将主板小心放回手柄外壳,注意排线需正确嵌入连接器,避免排线折叠或错位。重新安装固定螺丝时,需对角线顺序逐步拧紧,确保主板受力均匀,避免因受力不均导致主板变形或内部元件受损。
组装完毕后,连接主机进行功能测试,验证摇杆灵敏度、按键响应及充电功能是否正常。测试过程中,观察摇杆回位是否顺畅,有无卡顿或漂移现象,按键按下是否有清晰的段落感。若发现异常,需再次拆解检查焊点连接情况或元件安装状态。确认所有功能正常后,清理手柄内部可能存在的灰尘或碎屑,确保外壳闭合紧密无缝隙。整个过程需保持耐心与细致,任何一步的疏忽都可能影响最终的使用体验。