螺丝拧花的核心成因与物理机制解析 螺丝头部与螺丝刀批头之间发生打滑或滑牙,通常源于两者接触面几何形状的不匹配或受力角度偏差。当螺丝刀型号与螺丝槽型(如十字、一字、内六角)尺寸不符,或者批头磨损严重导致无法完全嵌入槽底,接触面积会急剧减少。在施加扭矩时,压力集中在边缘微小区域,产生极高的压强,进而切削金属表面,导致槽口变圆或撕裂。此外,操作者未保持螺丝刀与螺丝轴线严格垂直,产生的侧向分力会像杠杆一
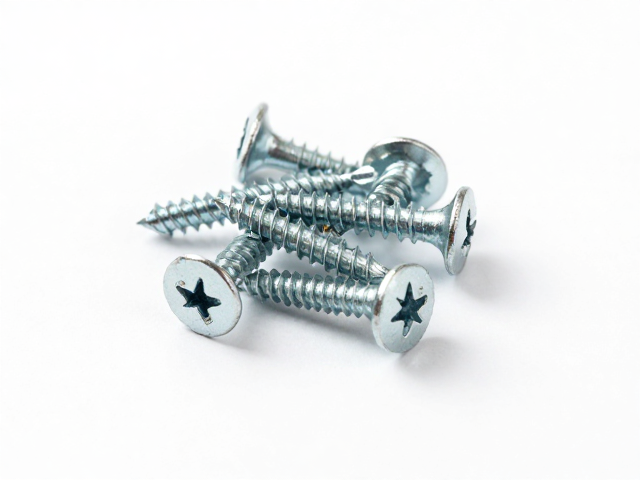
螺丝拧花的核心成因与物理机制解析
螺丝头部与螺丝刀批头之间发生打滑或滑牙,通常源于两者接触面几何形状的不匹配或受力角度偏差。当螺丝刀型号与螺丝槽型(如十字、一字、内六角)尺寸不符,或者批头磨损严重导致无法完全嵌入槽底,接触面积会急剧减少。在施加扭矩时,压力集中在边缘微小区域,产生极高的压强,进而切削金属表面,导致槽口变圆或撕裂。此外,操作者未保持螺丝刀与螺丝轴线严格垂直,产生的侧向分力会像杠杆一样撬动批头,进一步加剧金属疲劳和形变。
材料硬度差异与表面处理工艺也是关键诱因。部分低质量螺丝采用软钢或未经硬化处理的材料,其抗剪切能力较弱,极易在常规操作下发生塑性变形。相反,高强度合金螺丝若配合过小的批头强行紧固,微小的尺寸误差会被放大为巨大的破坏力。环境因素如锈蚀、油污堆积在螺丝槽内,会像润滑剂一样降低摩擦力,使原本需要克服的静摩擦力无法被有效传递,导致批头在旋转瞬间突然滑脱,造成不可逆的机械损伤。
无损提取与应急修复的实操方案
面对已经拧花的螺丝,首要策略是增加接触面的摩擦力。使用宽而扁的一字螺丝刀尝试嵌入十字或梅花槽的缝隙,通过施加极大的轴向压力并缓慢旋转,利用一字刀片的楔形结构卡住槽壁。这种方法利用了接触点外移后力臂增加的原理,往往能重新建立有效的扭矩传递。若条件允许,可使用橡胶皮筋、尼龙扎带或专用防滑垫包裹在螺丝头部与螺丝刀之间,这些柔性材料能填充空隙,显著增加摩擦系数,帮助克服静摩擦力。
当摩擦法失效,需采用机械破坏后提取的手段。使用小型电钻配合高速钢断丝取出器(易反丝钻头)是较为稳妥的方案。将钻头直径略小于螺丝直径,在螺丝中心钻孔,随后使用反向螺纹的取出器旋入孔内。随着取出器深入,其反向螺纹会紧紧咬住螺丝内壁,再通过旋转取出器即可将螺丝逆向拧出。操作时需保持钻头与螺丝轴线绝对平行,避免钻孔偏斜导致取出器断裂在孔内,一旦钻头断裂,需使用硬质合金钻头小心剔除,必要时需加热螺丝周围区域以软化锈层。
预防机制与工具选型的专业建议
工具的日常维护与正确选型是杜绝拧花现象的根本。定期检查螺丝刀批头的磨损情况,特别是十字和梅花批头的尖端是否出现圆钝或裂纹。一旦发现批头头部形状不再呈现清晰的几何特征,应立即更换。选择高质量的批头,其钢材通常经过真空热处理,硬度与韧性平衡更佳,能更好地抵抗冲击和磨损。同时,确保批头尺寸与螺丝槽型精确匹配,例如PH1、PH2、PH3等规格需对应不同尺寸的螺丝,严禁“小刀配大螺丝”或“大刀配小螺丝”的侥幸心理操作。
操作手法的规范化能大幅降低意外风险。使用电动工具时,务必设置扭矩限制,避免瞬间爆发力过大导致滑脱。手动操作时,双手配合至关重要:一只手施加持续且稳定的轴向压力,确保批头完全嵌入槽底;另一只手控制旋转速度,在启动瞬间采用低速冲击或轻微震动,待批头完全咬合后再匀速施力。对于高硬度或生锈严重的螺丝,预先涂抹渗透性防锈油,静置片刻让油脂渗入螺纹间隙,能有效降低拧动时的阻力,减少因扭矩突变导致的滑牙现象。