新手为何容易在焊接环节翻车 热风枪焊接看似门槛较低,但实际操作中对温度控制和气流稳定性的要求极高。许多初学者往往直接套用手机或电脑主板的通用参数,忽略了不同封装器件对热容的敏感度差异。一旦温度设定过高或停留时间过长,焊盘周围的阻焊层容易起泡,甚至导致PCB铜箔剥离,这种物理损伤通常是不可逆的。 此外,热风枪的风嘴角度和距离控制缺乏直观反馈,新手很难通过肉眼精准判断热量分布。过强的风力会将细小元件
新手为何容易在焊接环节翻车
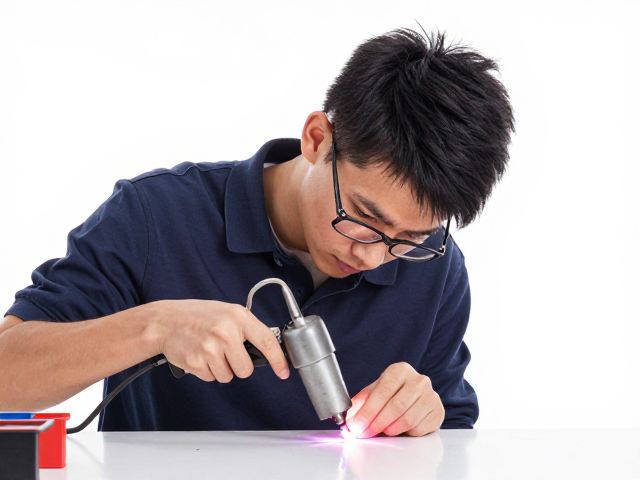
热风枪焊接看似门槛较低,但实际操作中对温度控制和气流稳定性的要求极高。许多初学者往往直接套用手机或电脑主板的通用参数,忽略了不同封装器件对热容的敏感度差异。一旦温度设定过高或停留时间过长,焊盘周围的阻焊层容易起泡,甚至导致PCB铜箔剥离,这种物理损伤通常是不可逆的。
此外,热风枪的风嘴角度和距离控制缺乏直观反馈,新手很难通过肉眼精准判断热量分布。过强的风力会将细小元件吹离原位,而过弱的风力则无法形成有效的对流加热,导致锡膏无法充分熔化形成可靠的金属间化合物。这种操作层面的不确定性,使得直接上手焊接成为高风险行为,一旦失误,维修成本将成倍增加。
核心参数设定与硬件准备
使用常见的工业级热风枪时,温度区间通常建议锁定在250°C至380°C之间,具体数值需根据焊锡丝的类型进行微调。无铅焊锡的熔点较高,通常需要将温度设定在320°C以上,而含铅焊锡因熔点较低,300°C左右即可达到理想流动状态。风量设定不宜过大,中小风量配合较慢的移动速度,能确保热量均匀渗透至焊点内部,避免表面过热而内部虚焊。
硬件方面,高质量的热风枪应具备独立的温控探头和稳定的PID算法,以减少温度波动。配合直径3-5mm的圆形风嘴,可以集中热风区域,提高局部升温效率。同时,必须使用助焊剂,它能降低焊锡表面张力,促进焊料润湿,是避免冷焊和连锡的关键辅助材料。工位的防静电措施也不可忽视,佩戴防静电手环并使用接地良好的工作台,能有效保护敏感元器件免受静电击穿。
实操中的温度感知与手法细节
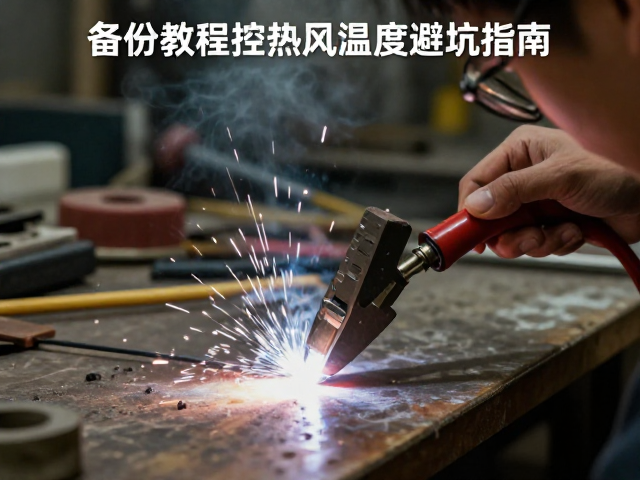
在加热过程中,观察者需密切关注焊锡丝的状态变化。当焊锡丝接触焊点并迅速熔化形成光亮圆润的焊角时,说明温度适中且加热充分。若焊锡丝难以熔化或呈现灰暗无光的颗粒状,则表明温度不足或加热时间过短,需适当延长加热时间或略微提高温度。若焊锡迅速沸腾飞溅或周围出现烟雾,应立即移开热源,这通常是温度过高或助焊剂挥发过度的信号。
移动热风枪时应保持匀速平移,避免定点长时间加热同一区域。对于BGA或QFP等多引脚封装元件,需采用“之”字形或螺旋形移动轨迹,确保每个引脚都能均匀受热。加热过程中,可用镊子轻轻触碰焊点,感受焊锡的流动性,但动作要轻,避免因机械应力导致元件移位或焊盘脱落。整个过程需保持手部稳定,呼吸平稳,避免因手抖造成热风枪晃动,导致局部过热。
常见缺陷的成因与修正逻辑
焊点出现虚焊或冷焊,通常源于加热时间不足或助焊剂失效。修正时需重新施加适量助焊剂,再次加热至焊锡完全熔化并流动,随后自然冷却。若出现连锡现象,多因焊锡过量或温度过高导致焊锡流动性过大。修正时需先用吸锡线清除多余焊锡,再对连锡处局部加热,利用毛细作用吸除多余焊料,检查焊点是否独立且光亮。
焊盘剥离是较为严重的损坏,多因温度过高或加热时间过长导致铜箔与基板结合力下降。一旦发现焊盘边缘翘起或变色,应立即停止加热,避免进一步损伤。若焊盘完全脱落,需使用飞线连接至电路其他节点,或使用细铜丝跨越断点进行修复。修复后需用放大镜仔细检查飞线连接是否牢固,绝缘处理是否到位,确保无短路风险。