低温焊接的环境准备与工具校准 低温焊接通常指使用无铅焊料或特殊合金焊料进行的焊接工艺,其操作温度往往低于传统含铅焊料,对热管理有着更细致的要求。操作环境需要保持无尘、干燥,相对湿度控制在40%至60%之间,以避免焊点氧化或虚焊。工作台需配备防静电手环、防静电垫以及经过校准的数字温控焊台,确保温度波动范围不超过±5℃。 在正式操作前,需对助焊剂、焊锡丝及吸锡线进行预处理检查。焊锡丝直径通常选用0.
低温焊接的环境准备与工具校准
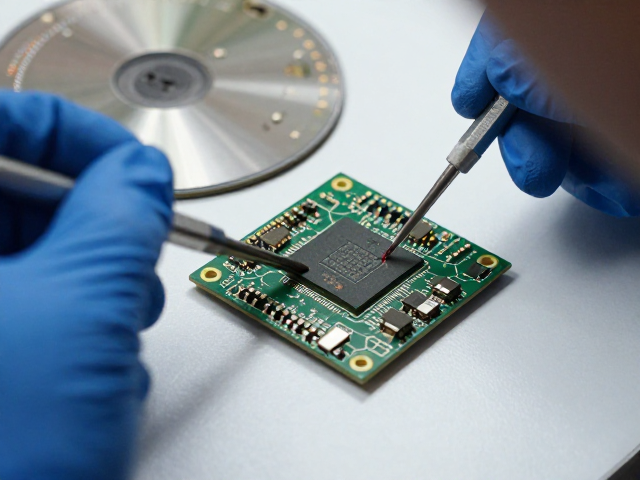
低温焊接通常指使用无铅焊料或特殊合金焊料进行的焊接工艺,其操作温度往往低于传统含铅焊料,对热管理有着更细致的要求。操作环境需要保持无尘、干燥,相对湿度控制在40%至60%之间,以避免焊点氧化或虚焊。工作台需配备防静电手环、防静电垫以及经过校准的数字温控焊台,确保温度波动范围不超过±5℃。
在正式操作前,需对助焊剂、焊锡丝及吸锡线进行预处理检查。焊锡丝直径通常选用0.6mm至0.8mm,以适应精密芯片引脚的焊接需求。助焊剂应选用活性适中、残留物少无腐蚀性的类型,避免残留物导致长期运行下的电化学迁移。所有工具需经过清洁处理,烙铁头应保持光亮,定期涂抹锡珠保护,以确保热传导效率,这是降低热应力损伤芯片封装材料的关键步骤。
芯片引脚对齐与热应力控制
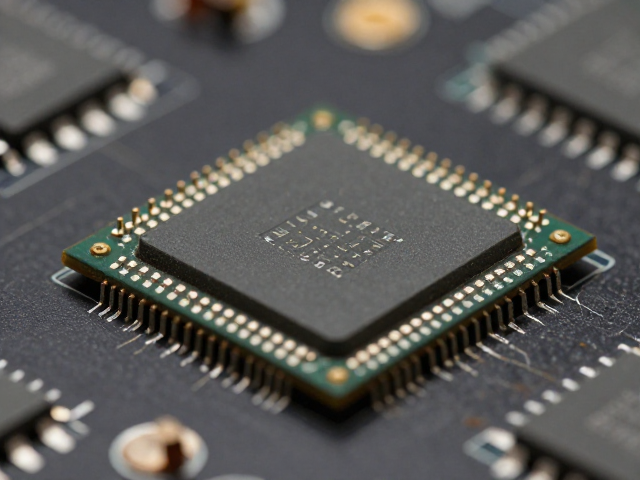
芯片安装的核心难点在于引脚对齐与热量的精准控制。使用高倍显微镜或带有放大功能的电子目镜,将芯片引脚与PCB焊盘精确对准。对于BGA(球栅阵列)或QFN(方形扁平无引线)封装芯片,需借助热风枪或回流焊台进行整体加热,而非单一使用烙铁点焊,以减少因局部过热导致的焊盘剥离或芯片内部微观裂纹。
热应力控制需遵循“预热-焊接-冷却”的三段式逻辑。预热阶段使PCB与芯片整体温度缓慢上升,消除温差应力;焊接阶段严格监控温度曲线,确保峰值温度不超过芯片规格书规定的最大结温,同时保持规定的时间窗口;冷却阶段应自然冷却,避免强制风冷导致的热冲击。这种精细的热管理能有效防止焊点脆裂,提升长期使用的可靠性。
竞速读盘的信号完整性优化
竞速读盘优化的核心在于提升数据读取的稳定性与速度,这高度依赖于信号完整性。在芯片安装完成后,需检查电源完整性,确保VCC与GND引脚间的去耦电容布局合理,尽量靠近芯片引脚放置,以滤除高频噪声。使用示波器检测关键数据线的眼图,确保信号幅度、上升/下降时间符合JEDEC或相应行业标准规范。
优化过程中,需重点处理阻抗匹配问题。对于高速接口如DDR或PCIe,传输线的等长差分对布线至关重要。若为后装或维修场景,需检查飞线或跳线的长度与阻抗连续性,避免反射和串扰。通过调整终端电阻或使用合适的驱动强度,降低信号畸变,从而提升读盘时的纠错效率,减少因信号不稳定导致的读取延迟或错误。
功能验证与长期稳定性测试
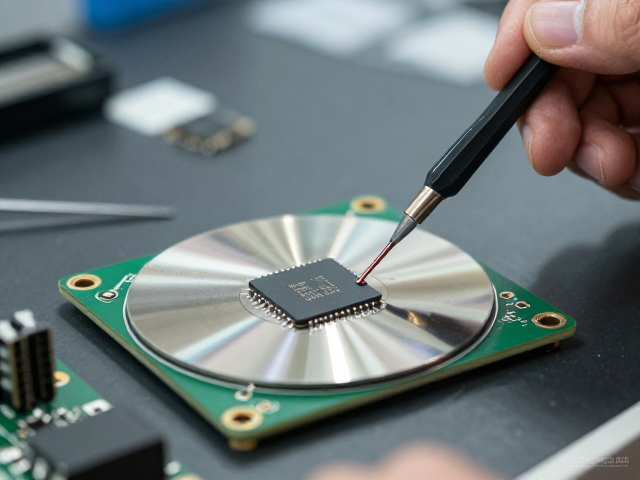
完成安装与优化后,必须进行严功能验证。使用专业的磁盘基准测试工具,模拟高负载下的连续读取与随机读取场景,记录平均读取速度、最低速度及1%延迟阈值。同时,运行长时间的压力测试,观察芯片温度变化,确保散热措施有效,无过热降频现象。
长期稳定性测试需涵盖不同温度环境下的读写表现。通过温控箱模拟高温与低温环境,验证芯片在极端条件下的性能一致性。检查焊点在经历热循环后的微观结构,确认无裂纹或虚焊扩展。只有当各项指标均达到预期标准,且连续运行无报错,方可认定芯片安装与优化实战成功,确保其在后续使用中保持高效与稳定。