透明外壳套件DIY:痛机螺丝防滑牙技巧与安装指南 透明外壳套件在个性化改装领域常被称为“痛机”或客制化外壳,其核心魅力在于通过色彩与纹理的视觉呈现来彰显个性。然而,透明材质如ABS、PC或亚克力在受力特性上与传统金属或深色塑料存在显著差异,这种物理属性的特殊性使得螺丝安装过程中的容错率极低。许多初学者在初次尝试时,常因用力过猛或角度偏差导致螺纹滑牙,进而造成外壳卡脚断裂或内部结构受损。因此,掌握
透明外壳套件DIY:痛机螺丝防滑牙技巧与安装指南
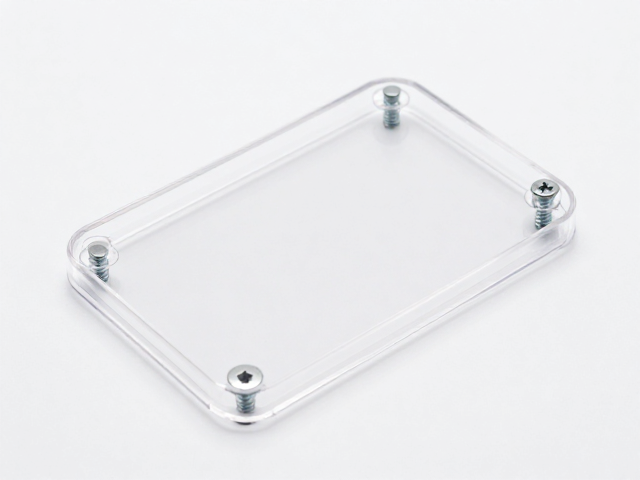
透明外壳套件在个性化改装领域常被称为“痛机”或客制化外壳,其核心魅力在于通过色彩与纹理的视觉呈现来彰显个性。然而,透明材质如ABS、PC或亚克力在受力特性上与传统金属或深色塑料存在显著差异,这种物理属性的特殊性使得螺丝安装过程中的容错率极低。许多初学者在初次尝试时,常因用力过猛或角度偏差导致螺纹滑牙,进而造成外壳卡脚断裂或内部结构受损。因此,掌握正确的安装手法与防滑牙技巧,是确保透明外壳套件完整度与美观度的先决条件。
在实际操作环境中,透明外壳的螺纹孔通常由注塑工艺成型,边缘可能存在细微的毛刺或应力集中点。当螺丝直接旋入时,若缺乏润滑或导向,螺纹尖端极易像切削刀一样挤压塑料内壁,造成不可逆的塑性变形。一旦发生滑牙,螺丝将无法紧固,甚至需要在后续步骤中破坏性拆卸,这会直接导致外壳报废。因此,理解材料特性并采取预防性措施,是DIY过程中必须建立的基础认知,这直接关系到最终成品的结构稳定性。
安装前的预处理与工具选择
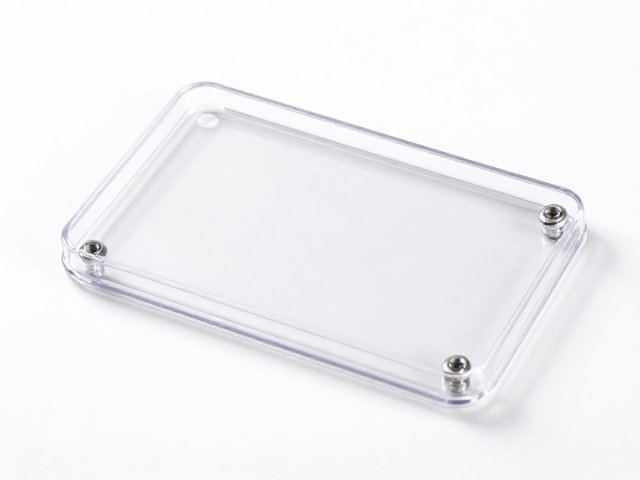
工具备品的标准化是降低操作风险的关键环节。推荐使用高精度的一字或十字螺丝刀,确保刀头尺寸与螺丝槽位完全匹配,避免因接触面积不足导致打滑。部分高端套件可能配备铜柱或尼龙防脱螺丝,这些配件的表面处理工艺更为精细,对工具的贴合度要求更高。在开始安装前,务必清理螺丝孔内的注塑残留物或灰尘,使用软毛刷或压缩空气进行清洁,确保螺纹路径畅通无阻。
润滑处理是防止滑牙的有效手段之一。在螺丝螺纹处涂抹极少量的二硫化钼润滑脂或专用塑料润滑剂,可显著降低摩擦系数,使旋入过程更加顺滑。需要注意的是,润滑剂用量需严格控制,过量可能导致润滑脂渗入外壳内部,影响外观洁净度或干扰内部电子元件。对于没有润滑条件的情况,可采用手工预旋法,即用手轻轻旋转螺丝,感受螺纹咬合情况,确认无卡顿后再使用工具加固。
螺丝旋入的角度控制与力度管理
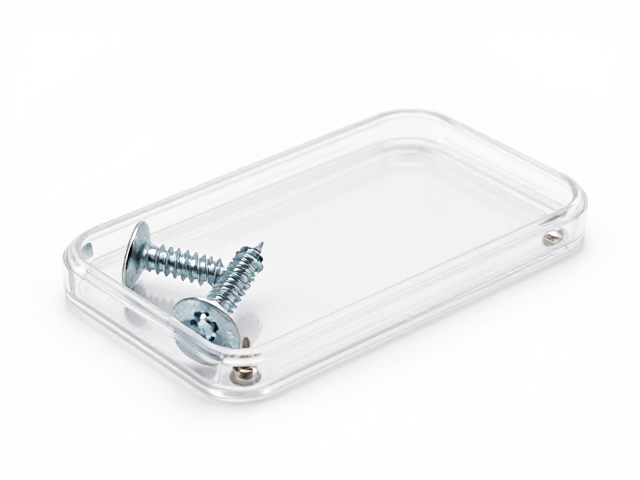
垂直对齐是安装过程中最核心的动作要领。螺丝必须与外壳螺纹孔保持绝对垂直,任何微小的倾斜都会在旋入初期产生巨大的侧向剪切力,导致螺纹根部应力集中而崩裂。操作时,可用手指轻扶螺丝头部,在旋入前几圈时完全依靠手部触感判断角度,确保螺丝平稳进入螺纹孔深处。一旦螺丝进入内部一定深度,其导向作用会逐渐增强,但仍需保持手部稳定,避免中途晃动。
力度控制需遵循“轻旋多转”的原则。透明材质硬度相对较低,过大的扭矩会瞬间超过材料的屈服强度,导致螺纹撕裂。建议使用螺丝刀施加持续且均匀的中等力度,每旋转四分之一圈后停顿检查,观察螺丝是否平稳上升。若感觉阻力突然增大或出现异响,应立即停止操作,反向退出螺丝检查螺纹状态,切勿强行旋入。这种间歇性操作能有效避免突发性断裂,保护外壳结构的完整性。
滑牙后的应急处理与修复方案
即便采取严预防措施,极端情况下仍可能发生轻微滑牙。若螺丝已无法紧固但未完全脱落,可尝试使用细砂纸打磨螺丝螺纹,去除因挤压产生的金属碎屑,再重新旋入。若滑牙导致螺纹孔内壁塑料破损,可使用少量环氧树脂胶水混合塑料粉末进行填补修复。修复后需等待胶水完全固化,再进行后续安装,以确保结构强度。
对于严重滑牙导致螺纹孔扩大的情况,常规螺丝已无法提供有效紧固力。此时可采用“加粗修复法”,即在螺纹孔内嵌入金属螺纹套或使用专用塑料修复钉。另一种简易方案是使用直径稍大的螺丝配合垫片增加接触面积,分散受力点。但需注意,任何修复措施都应评估对透明外壳美观度的影响,尽最大可能保留原始视觉效果。修复完成后,需进行多次拆装测试,确认紧固力达标且无松动现象。
透明外壳的长期维护与注意事项
透明外壳套件在长期使用中会面临紫外线老化与应力松弛的风险。定期检查螺丝紧固状态,特别是在设备经历温度变化或物理震动后,螺纹连接处可能出现微小松动。建议每隔数月进行一次例行检查,使用螺丝刀轻轻加固,但需严格控制力度,避免反复拆装导致螺纹磨损。
清洁保养时应选用中性清洁剂与软布,避免使用含酒精或强溶剂的擦拭材料,以防外壳表面出现裂纹或雾化。透明材质对化学物质的敏感性高于普通塑料,不当的清洁方式可能导致外壳变黄或失去透明度。此外,避免在设备高温运行状态下进行拆卸或调整,高温会降低塑料的机械强度,增加滑牙风险。保持设备干燥与清洁,有助于延长透明外壳套件的使用寿命,维持其原有的视觉美感。