恒温焊台的核心原理与温度设定逻辑 恒温焊台的工作原理依赖于热电偶或热敏电阻实时监测焊头温度,并通过PID算法动态调整加热功率,以维持设定温度的稳定。对于SS土星这类精密电子设备的改装作业,温度控制的稳定性直接决定了焊点的质量与元件的安全。过高的温度会导致焊盘脱落或元件内部封装受损,而温度不足则会造成虚焊或冷焊,影响长期使用的可靠性。因此,理解设备的热容特性是操作前的必要准备。 在实际操作中,不同
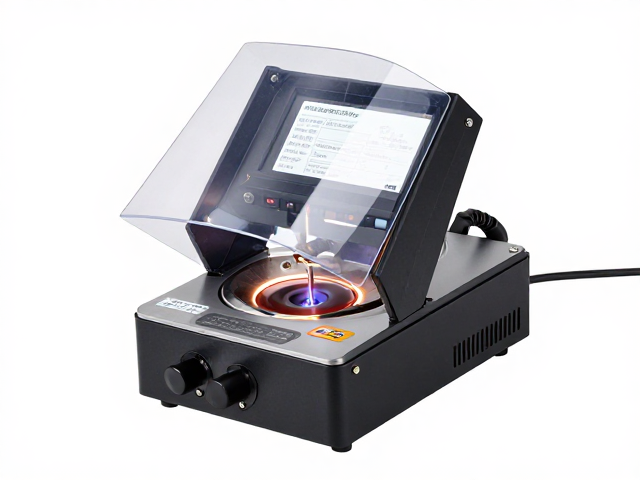
恒温焊台的核心原理与温度设定逻辑
恒温焊台的工作原理依赖于热电偶或热敏电阻实时监测焊头温度,并通过PID算法动态调整加热功率,以维持设定温度的稳定。对于SS土星这类精密电子设备的改装作业,温度控制的稳定性直接决定了焊点的质量与元件的安全。过高的温度会导致焊盘脱落或元件内部封装受损,而温度不足则会造成虚焊或冷焊,影响长期使用的可靠性。因此,理解设备的热容特性是操作前的必要准备。
在实际操作中,不同型号的焊台其升温速度和散热特性存在差异。建议在使用前进行空载升温测试,观察温度从室温升至设定值(通常为350°C至400°C)所需的时间,以及达到设定值后的波动范围。一般优质的恒温焊台在设定400°C时,温度波动应控制在±5°C以内。对于SS土星改装中常见的贴片元件或多层电路板,建议将初始工作温度设定在350°C左右,待焊接大面积接地铺铜区域时,可适当提升至380°C至400°C,以提供足够的热量穿透力。
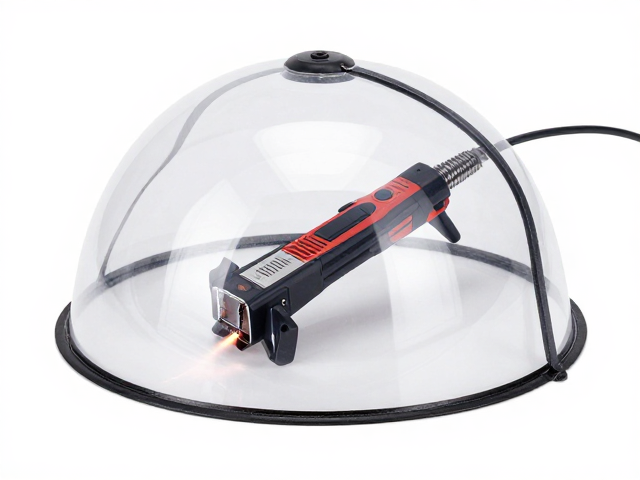
防尘罩的使用场景与维护规范
防尘罩在SS土星改装过程中扮演着保护焊头氧化和维持工作区域清洁的角色。焊头表面镀铁层在高温下极易与空气中的氧气发生反应,形成氧化层,导致吸锡能力下降和传热效率降低。防尘罩通过物理隔离空气,减少焊头在非工作状态下的氧化过程。特别是在改装过程中涉及长时间停顿或更换不同规格焊头时,及时盖上防尘罩能有效延长焊头使用寿命。
然而,防尘罩的使用需结合实际操作习惯。部分改装者在焊接间隙完全依赖防尘罩,却忽略了焊头清洁的重要性。正确的做法是在每次焊接前,使用专用海绵或铜丝球清理焊头表面的氧化物和残留焊锡,确保焊头表面光亮。防尘罩应放置在稳固、不易倾倒的位置,避免意外碰倒污染工作台。此外,需定期检查防尘罩内部是否有积聚的焊锡飞溅物或灰尘,保持其内部清洁,以免二次污染焊头。
改装前的工具检查与准备工作
在进行SS土星改装前,对恒温焊台及辅助工具进行系统性检查是确保作业顺利的基础。首先确认焊台接地良好,避免静电或漏电对精密元件造成潜在风险。检查焊头与发热芯的连接是否紧密,无松动现象。同时,准备高纯度(99.9%以上)焊锡丝和无铅或含铅焊锡膏(根据SS土星具体电路板材质要求选择),以及助焊剂。助焊剂能降低焊锡表面张力,提高润湿性,是提升焊接质量的关键辅助材料。
工作环境的整理同样至关重要。SS土星改装涉及大量细小元件,工作台应保持宽敞、整洁且无杂物。建议使用防静电垫铺设工作区域,防止静电击穿敏感芯片。调整焊台角度,使其与操作视线成最佳角度,减少长时间操作带来的颈部疲劳。同时,准备一把锋利的斜口钳和镊子,用于剪除多余引脚和固定元件。确保所有工具处于良好状态,避免因工具故障导致改装中断或损坏元件。
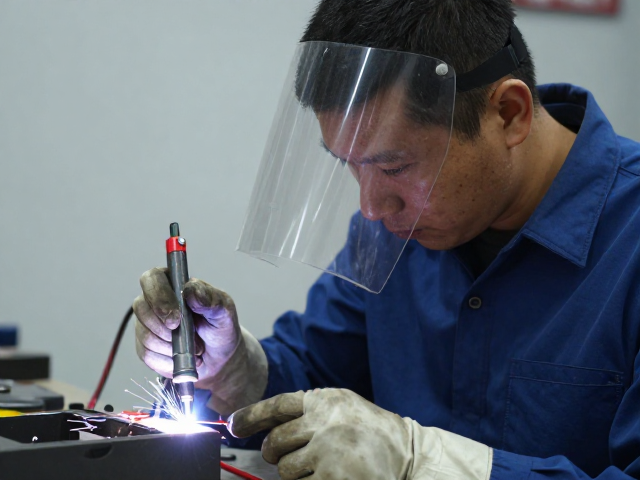
焊接技巧与温度控制实战
焊接过程中,温度的动态调整是核心技巧。采用“先预热后焊接”的策略,对于SS土土星改装中的大元件或多层板,先用焊头轻触焊盘及元件引脚预热约1-2秒,再加入焊锡丝,使焊锡迅速熔化并包裹焊点。焊锡用量应适中,形成光滑圆润的圆锥状焊点,避免焊锡堆积或拉丝。焊接时间控制在2-3秒内,过长的加热时间会导致焊盘剥离或元件过热损坏。
对于SS土星改装中常见的BGA或QFP等密集封装元件,建议使用热风枪配合恒温焊台进行。热风枪负责整体预热,降低元件与PCB之间的温差应力,随后使用恒温焊尖进行局部精细焊接。操作时,焊尖应轻微接触焊点,利用焊锡自身的流动性形成焊角。焊接完成后,立即清理焊点周围残留的助焊剂,防止长期腐蚀。通过控制焊接速度和温度,确保每个焊点既牢固又美观,满足SS土星改装对可靠性的要求。
常见问题排查与焊头保养
焊接过程中若出现焊锡不润湿、焊点发灰或虚焊现象,通常由焊头氧化或温度不足引起。此时应立即停止操作,清洁焊头并涂抹少量助焊剂或新焊锡进行“上锡”修复。若焊头镀层严重损坏,出现凹坑或变形,需及时更换焊头,不可强行使用。对于SS土星改装中遇到的顽固氧化层,可使用专用焊头修复膏进行处理,恢复焊头表面活性。
焊头保养应贯穿整个改装过程。每次使用结束后,待焊头冷却至室温后,清理表面残留物,并在焊头表面覆盖一层新焊锡进行保护,防止氧化。存放时,将焊头放置在专用支架上,避免碰撞或跌落。对于SS土星改装中使用的特殊规格焊头(如刀头、马蹄头),需根据其形状特点选择合适的清洁方式,确保刃口锋利。建立规范的焊头维护流程,能显著降低改装过程中的意外故障率,提升工作效率。