高导热系数温控模块的热管理核心逻辑 高导热系数温控模块在精密电子与工业控制领域扮演着热量快速转移的关键角色,其核心在于通过高导热材料与精密结构设计的结合,实现热源与散热介质间的高效能量传递。模块内部的导热界面材料(TIM)与金属基板之间的接触质量直接决定了整体热阻的大小,进而影响温控系统的响应速度与稳定性。在实际工程应用中,追求极致的导热系数并非唯一目标,界面接触的均匀性与长期可靠性往往比单一数
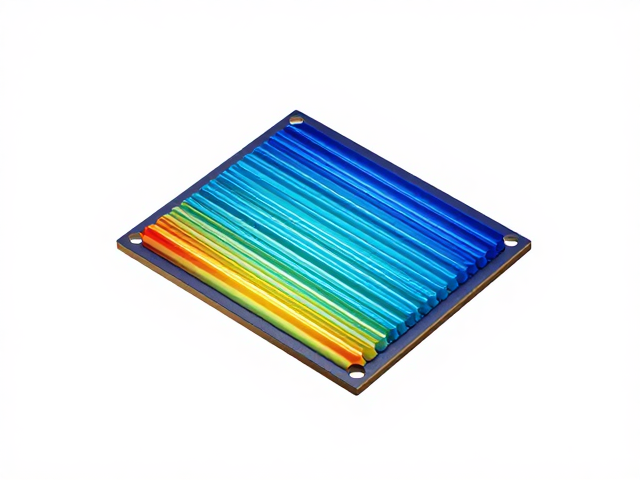
高导热系数温控模块的热管理核心逻辑
高导热系数温控模块在精密电子与工业控制领域扮演着热量快速转移的关键角色,其核心在于通过高导热材料与精密结构设计的结合,实现热源与散热介质间的高效能量传递。模块内部的导热界面材料(TIM)与金属基板之间的接触质量直接决定了整体热阻的大小,进而影响温控系统的响应速度与稳定性。在实际工程应用中,追求极致的导热系数并非唯一目标,界面接触的均匀性与长期可靠性往往比单一数值更具决定性意义。
刮刀工艺作为涂布导热界面材料或封装胶层的关键工序,其参数设定直接影响涂层的厚度均匀性及内部气泡率。不当的工艺参数会导致涂层出现针孔、厚度不均或边缘塌陷,这些微观缺陷会在模块内部形成局部热点,削弱导热效率并加速材料老化。因此,理解刮刀角度、移动速度与基材表面特性之间的耦合关系,是优化温控模块热性能的基础步骤。
刮刀选型的关键物理参数
刮刀的材质选择需严格匹配导热胶体的粘度特性与磨损要求,常用的聚氨酯(PU)刮刀根据硬度可分为不同规格,通常硬度范围在40 Shore A至90 Shore A之间,高粘度胶体倾向于使用硬度较高(如70-80 Shore A)的刀片以维持涂布稳定性,而低粘度或敏感性胶体则需选用较软(如40-60 Shore A)的刀片以减少剪切应力。刀片刃口的处理工艺同样至关重要,镜面抛光刃口适用于高精度、薄层涂布场景,能有效减少划痕并提升表面平整度;而经过特殊纹理处理的刃口则有助于改善胶体的流变行为,防止气泡残留。
刮刀的几何尺寸与刚性结构决定了其在涂布过程中的受力分布,标准刮刀宽度通常在20mm至100mm之间,宽度选择需覆盖涂布区域并预留足够的边缘余量,以确保涂布层的连续性。刀片厚度会影响其抗弯曲能力,较厚的刀片(如3.0mm以上)适用于大面积涂布,能提供更好的刚性支撑,防止因基材不平整导致的涂布中断;较薄的刀片(如1.5mm-2.0mm)则更灵活,适合复杂轮廓或小面积精密涂布。此外,刀背的加强筋设计能有效分散施加的压力,确保刮刀在长期高频使用下保持几何形状的稳定性。
工艺参数对涂层质量的影响机制
刮刀角度(接触角)是影响涂层厚度与均匀性的核心变量,一般推荐的角度范围为15°至60°。较小角度(15°-30°)通常产生较薄的涂层,适用于对间隙控制要求极高的精密温控模块,但对胶体流动性要求较高;较大角度(40°-60°)能提供更强的刮涂力,适用于高粘度胶体,有助于排出空气并获得更致密的涂层,但可能增加涂层厚度。在实际调试中,需根据胶体的触变指数动态调整角度,以平衡涂布速度与层厚一致性。
刮刀移动速度与胶体粘度、固化时间共同决定了涂层的流平效果。速度过快可能导致胶体拉丝、边缘不齐或厚度不足,速度过慢则可能引起胶体堆积或过度流平,导致局部厚度超标。对于高导热系数温控模块常用的硅基或非硅基导热胶,建议起始速度设定在50-150mm/s区间进行测试,并观察涂布表面的光泽度与连续性。环境温度与湿度也会显著影响胶体的流变特性,低温环境下胶体粘度升高,需适当提高刮刀温度或降低移动速度,以维持工艺窗口的稳定性。
常见问题排查与优化策略
涂布过程中出现的断墨或涂布中断现象,通常源于胶体内部气泡或刮刀刃口损伤。气泡会在胶体储存或输送过程中因温度变化或搅拌不均产生,需检查供胶系统的密封性与脱泡装置效率。刃口损伤则表现为涂层表面出现规律性划痕或厚度突变,需建立定期的刃口检查机制,使用高倍显微镜观察刃口微观状态,及时更换受损刀片。此外,胶体固化程度的监控也不可或缺,部分胶体在储存过程中会因轻微预固化导致粘度异常,需严格遵循先进先出原则并控制储存环境。
厚度不均或边缘塌陷多由基材平整度不足或刮刀压力分布不均引起。在装夹模块基材时,需确保固定点分布合理,避免局部应力集中导致基材微变形。刮刀气压或机械压力需经过精密校准,确保沿刮刀全长压力一致。若基材表面存在油污或灰尘,会严重影响胶体附着力与流平,需在执行涂布前进行严格的清洁程序,包括异丙醇擦拭及等离子清洗等预处理步骤,以提供洁净、高能的表面状态。