掌机外壳改色与材质处理逻辑 掌机外壳改色并非简单的表面涂抹,其核心在于对原始材质特性的精准识别与应对。常见的掌机外壳多采用ABS或PC材质,这两种塑料在接触油漆或溶剂时表现出截然不同的吸附性与耐受力。ABS材质表面孔隙较大,附着力相对较强,适合使用水性漆或专用塑料漆进行多层薄喷;而PC材质表面致密且具有一定的油脂感,直接喷涂极易出现剥落或发白现象,通常需要先通过打磨增加表面粗糙度,再配合专用的塑
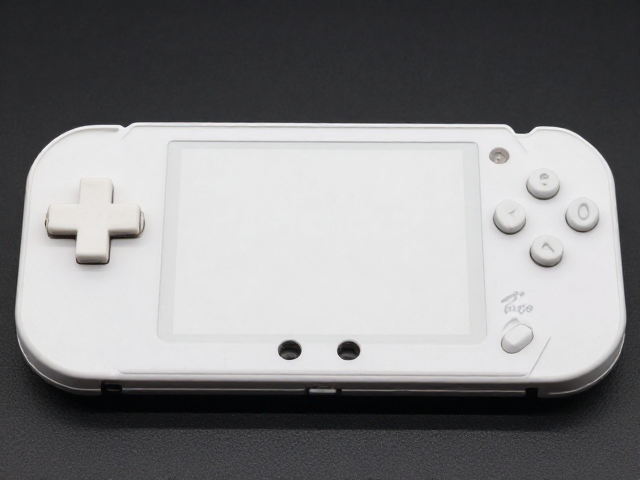
掌机外壳改色与材质处理逻辑
掌机外壳改色并非简单的表面涂抹,其核心在于对原始材质特性的精准识别与应对。常见的掌机外壳多采用ABS或PC材质,这两种塑料在接触油漆或溶剂时表现出截然不同的吸附性与耐受力。ABS材质表面孔隙较大,附着力相对较强,适合使用水性漆或专用塑料漆进行多层薄喷;而PC材质表面致密且具有一定的油脂感,直接喷涂极易出现剥落或发白现象,通常需要先通过打磨增加表面粗糙度,再配合专用的塑料底漆进行封闭处理。
在处理过程中,环境温湿度会显著影响漆面的最终质感。过高的湿度会导致漆膜干燥缓慢,容易产生流挂或橘皮现象;而过低的温度则可能使溶剂挥发过快,导致漆面附着力不足。实际操作中,建议将作业环境控制在20-25摄氏度,相对湿度保持在40%-60%之间。喷涂时应保持喷枪与外壳距离在15-20厘米,以匀速移动的方式覆盖表面,避免局部堆积。每层漆膜干燥后需轻微打磨去除颗粒,再进行下一层喷涂,通常3-4层薄涂即可达到理想的遮盖效果与光泽度。
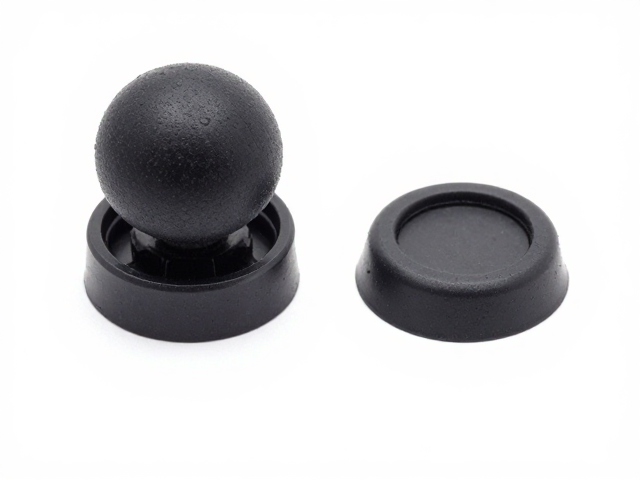
摇杆帽更换的公差计算与适配
摇杆帽的更换直接关联到手柄的操作手感与机械寿命,其核心难点在于对轴心直径与内部卡槽公差的精确匹配。大多数主流掌机摇杆轴心直径集中在6.0mm至7.0mm之间,但不同品牌或批次可能存在微小差异。若轴心直径偏大,强行装入标准摇杆帽会导致内部卡扣受力过大,长期使用可能出现断裂或松动;若轴心直径偏小,则会导致摇杆晃动,产生定位不准或漂移的误触现象。因此,在更换前必须使用游标卡尺精确测量原始轴心尺寸,并对比新购摇杆帽的内径参数。
除了轴向匹配,摇杆帽底部的固定结构也是关键考量因素。常见的固定方式包括卡扣式、螺纹式及压入式,不同结构的受力点分布不同。卡扣式结构依赖塑料弹性形变固定,对装配力度要求较高,过大的冲击力易导致外壳卡位变形;螺纹式结构稳定性更好,但拆装繁琐且可能因螺丝松动影响手感;压入式则完全依赖摩擦力,对轴心光洁度要求极高。在选择配件时,应优先确认掌机型号对应的原始固定结构,并预留0.1-0.2mm的装配间隙,以确保摇杆在旋转过程中既无旷量又不会因摩擦过大导致回弹迟滞。
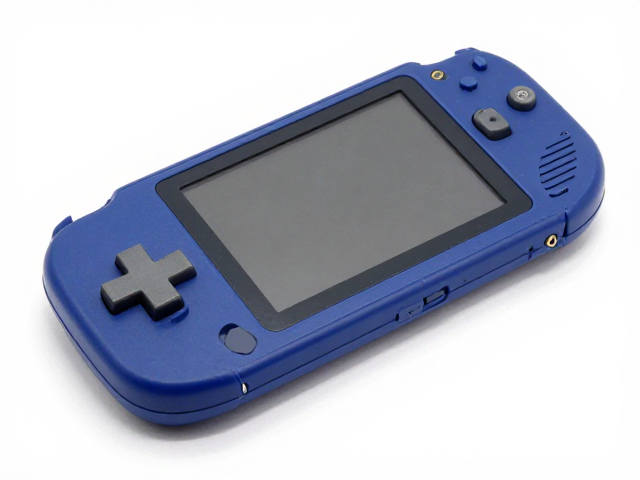
外壳组件的公差匹配与组装
掌机外壳由前后盖、屏幕框、按键面板等多个部件组成,组装过程中的公差匹配决定了整机的结构强度与密封性。由于塑料在注塑成型后会存在收缩率差异,加上长期使用中的磨损,原始卡扣位置可能出现微小变形。在重新组装改色或更换配件后的外壳时,需重点检查各接缝处的对齐情况。若发现接缝过大或错位,通常是因为内部螺丝孔位因应力释放发生了偏移,此时不可强行按压,而应检查内部支撑柱是否有断裂或变形。
螺丝的紧固顺序与力度是维持公差稳定的关键因素。掌机外壳的螺丝分布通常呈对角线或中心辐射状排列,组装时应遵循由中心向四周、或由一侧向另一侧的渐进式紧固原则,避免局部应力集中导致外壳翘曲。建议使用扭矩适宜的螺丝刀,以每次增加5%的力度进行渐进紧固,直至听到轻微的“咔哒”声或感觉到阻力明显增大即可停止。对于带有橡胶垫圈或缓冲胶粒的螺丝位,需确保垫圈未脱落或扭曲,以提供必要的缓冲与密封效果,防止灰尘进入或按键手感变硬。