整机拆解前的风险评估与静态防护准备 在执行整机拆解作业前,必须对设备状态进行严密的静态评估,重点排查电池膨胀、外壳裂纹以及内部液体残留等潜在风险。对于含锂电池的设备,若发现电芯有鼓包或漏液现象,需立即停止拆解并转入专用防爆容器进行隔离处理,严禁在未断开电源保护板的情况下强行撬开机身,以免引发短路热失控。拆解环境的温湿度需控制在标准范围内,通常建议温度维持在20-25摄氏度,相对湿度低于60%,以
整机拆解前的风险评估与静态防护准备
在执行整机拆解作业前,必须对设备状态进行严密的静态评估,重点排查电池膨胀、外壳裂纹以及内部液体残留等潜在风险。对于含锂电池的设备,若发现电芯有鼓包或漏液现象,需立即停止拆解并转入专用防爆容器进行隔离处理,严禁在未断开电源保护板的情况下强行撬开机身,以免引发短路热失控。拆解环境的温湿度需控制在标准范围内,通常建议温度维持在20-25摄氏度,相对湿度低于60%,以减少静电放电(ESD)对精密芯片造成不可逆的击穿风险。
防静电措施是拆解流程中的首要防线。操作人员需佩戴经检测合格的防静电手环,并确保手环接地端连接至公共接地系统,工作台表面应铺设防静电胶垫。所有拆解工具,包括螺丝刀、撬棒及镊子,均应选用绝缘材质或经过防静电涂层处理。在打开设备前,若设备支持,应通过专用软件执行底层安全锁定或移除电池排线,彻底切断主供电回路,防止因误触按键或短路导致主板瞬间过载。
精密拆解过程中的结构件分离与应力控制
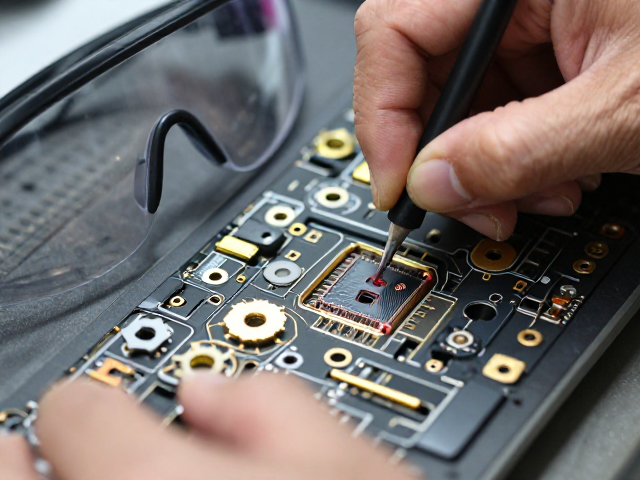
拆解过程中,结构件的分离需严格遵循从外围到核心、从固定件到连接件的逻辑顺序。对于采用超声波焊接或强力胶粘接的部件,如屏幕模组或后盖,应使用恒温加热台进行局部软化处理,加热温度通常控制在70-80摄氏度之间,避免高温损伤内部柔性电路或导致密封胶失效后产生碎屑残留。拆卸螺丝时需记录每颗螺丝的长度、牙距及位置,不同规格的螺丝混用可能导致螺纹滑牙或压裂PCBA基板,建议使用磁性螺丝盘按拆解顺序分类存放。
连接排线的拆卸是拆解环节中最易出错的步骤,需特别注意排线锁扣的结构类型。多数现代设备采用翻盖式或插拔式锁扣,操作时需使用塑料撬棒轻轻抬起锁扣边缘,再平稳抽出排线,严禁直接拉扯线缆主体,以防内部铜箔断裂或触点氧化。对于多层堆叠的主板结构,在分离上下层主板时,需先解除所有固定支架及屏蔽罩,利用吸盘辅助平衡受力,避免主板因受力不均发生弯折,导致BGA封装芯片焊点开裂。
虚焊现象的识别分析与热应力修复策略
虚焊是整机内部连接失效的主要成因之一,通常表现为设备间歇性黑屏、触控失灵或无法开机,其根本原因多源于长期热胀冷应力导致的焊锡疲劳断裂或制造缺陷。在检测阶段,需借助高倍显微镜观察BGA芯片、电源管理IC及连接器焊点表面,识别焊锡球塌陷、锡珠桥接或焊点发白氧化等征象。对于轻微虚焊,可使用热风枪配合恒温台进行局部重熔,热风温度设定需根据焊锡熔点(如无铅焊锡约217-245摄氏度)精确控制,加热时间不宜超过30秒,防止高温导致元件脱焊或基板分层。
针对严重虚焊或BGA芯片底部焊球氧化失效的情况,需采用植锡修复方案。首先使用高温锡浆清除旧焊球,随后利用钢网配合低温锡浆重新植球,确保焊球尺寸均匀且无连锡。在回流焊接过程中,需严格遵循升温、恒温、熔化的温度曲线,避免升温过快导致锡膏飞溅或基板受热不均。修复完成后,必须通过X-ray检测或阻抗测试验证焊点完整性,确保电气连接稳定,杜绝因修复不彻底导致的二次返修。
护目镜耐热垫的选型标准与安装防护要点
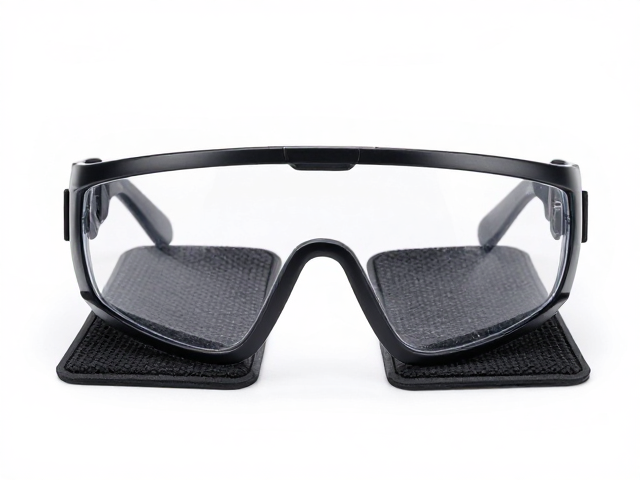
护目镜耐热垫在拆解与维修场景中起着关键的隔热与防飞溅作用,其核心功能是隔绝高温热风及熔融焊锡对操作人员眼部及面部的伤害。合格的耐热垫需具备高硅含量或芳纶纤维基材,耐温指标通常需达到200摄氏度以上,且具备优异的抗撕裂性能。在作业前,需检查耐热垫表面是否有破损、老化变硬或粘性失效现象,破损的垫片无法形成有效隔离层,一旦遭遇高温焊锡飞溅,极易导致烫伤事故。
安装护目镜耐热垫时,需确保其完全覆盖护目镜镜片及周围面部暴露区域,并通过双面胶或魔术贴牢固固定,防止在操作过程中移位或脱落。对于需要精细调试的焊接作业,建议选用透光率高且耐黄变的材质,以保障操作视野的清晰度。在更换高功率热风枪或烙铁时,应额外增加一层柔性硅胶隔热罩,形成双重防护体系。定期清洁耐热垫表面的油污与灰尘,保持其反射与隔热性能,严禁使用易燃溶剂清洗,以防材料溶解失效。