低温快焊与静电防护的核心逻辑 手机主板在经历高温加热或不当操作时,极易因静电放电(ESD)导致内部微小元件击穿,这种损伤往往具有隐蔽性,初期可能表现为功能正常,后期却出现间歇性断触或重启。低温快焊技术通过降低焊锡熔点,将操作温度控制在较低区间,从而减少热应力对主板封装层的破坏,同时配合严密的静电释放措施,能显著提升改装过程中的元件存活率。防静电损伤并非单一动作,而是从人员接地、工具绝缘到操作环境
低温快焊与静电防护的核心逻辑
手机主板在经历高温加热或不当操作时,极易因静电放电(ESD)导致内部微小元件击穿,这种损伤往往具有隐蔽性,初期可能表现为功能正常,后期却出现间歇性断触或重启。低温快焊技术通过降低焊锡熔点,将操作温度控制在较低区间,从而减少热应力对主板封装层的破坏,同时配合严密的静电释放措施,能显著提升改装过程中的元件存活率。防静电损伤并非单一动作,而是从人员接地、工具绝缘到操作环境的系统性隔离,任何一环的疏漏都可能让精密的集成电路遭受不可逆的热损伤或电损伤。
在具体的改装场景中,主板上的电源管理芯片和存储颗粒对温度极为敏感,传统的高温烙铁长时间接触会加速焊盘氧化,甚至导致多层主板的铜箔剥离。低温焊锡丝配合恒温温控焊台,能够在更短的时间内完成熔接,缩短高温暴露时间,降低热扩散对周围元件的影响。与此同时,操作人员必须佩戴经认证的防静电手环,并确保工作台接地良好,将人体和工具上的静电荷实时导入大地,避免电荷积累后通过主板引脚释放高电压,这种物理层面的防护是确保主板在改装后仍能稳定运行的先决条件。
散热模组改装的热学路径分析
手机主板改装中,散热问题常表现为局部热点堆积,影响处理器性能释放。常见的改装方式是引入石墨片、铜箔或微型VC均热板,直接贴合在高发热源如SoC或电源IC表面。改装时需精确测量主板元件布局,确保新增散热材料与周围电容、电阻保持安全距离,避免物理干涉导致虚焊或短路。热界面材料的选择至关重要,高导热系数的硅脂或相变材料能有效填充微观空隙,提升热传导效率,但涂抹厚度需经过反复测试,过厚会增加热阻,过薄则无法覆盖焊点凸起。
热学路径的设计需考虑主板整体的热平衡,新增的散热结构应能将热量快速传导至机身中框或屏蔽罩等宏观散热部件。在实际操作中,需使用红外测温仪监测改装前后的关键点位温度变化,验证热传导路径是否畅通。若发现某区域温度异常,需检查热界面材料是否涂抹均匀,或散热片与元件表面是否存在因主板弯曲导致的接触不良。通过优化热阻链条,使热量能够高效排出,从而维持主板在长时间负载下的温度稳定性,这是提升设备持续性能的关键步骤。
工具准备与环境搭建的标准流程
进行低温快焊及主板改装,需配备高精度温控焊台、恒温热风枪、吸锡线、助焊剂以及防静电工作垫。焊台温度设定需根据焊锡类型进行调整,低温焊锡通常建议在300°C至350°C区间工作,具体数值需参考焊锡丝说明书,避免温度过高导致焊盘脱落或温度过低造成虚焊。热风枪用于拆卸多引脚元件,需配备细扁风嘴以集中热风,风向需垂直于主板表面,防止热量侧向扩散损伤邻近元件。所有金属工具手柄需具备防静电涂层或定期检测接地情况,确保无静电积聚。
工作环境需保持干燥、无尘,相对湿度控制在40%-60%之间,过高的湿度会导致助焊剂活性降低,影响焊接质量,过低的湿度则容易增加静电风险。工作台面应铺设防静电垫,并连接至公共接地端。在开始操作前,需对主板进行外观检查,确认无肉眼可见的损坏或腐蚀,并使用万用表检测关键测试点的对地阻值,判断主板是否存在隐性短路。这种严密的前置检查能避免在改装过程中因主板本身故障而误判为操作失误,确保后续步骤的准确性。
关键元件拆卸与焊接的操作细节
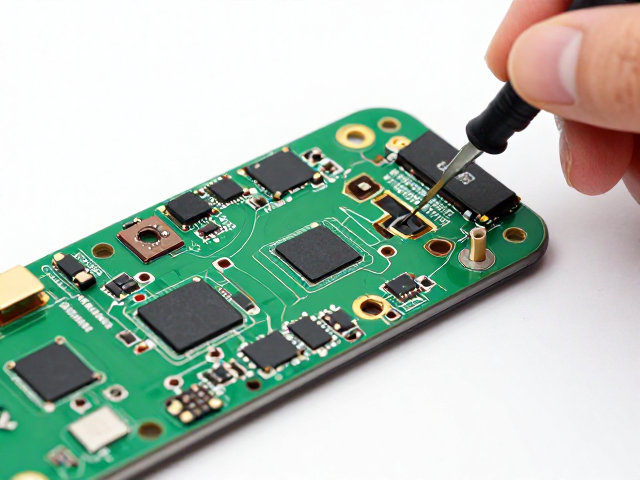
在实施低温快焊时,预加热是必要步骤,需使用热风枪对主板整体或局部进行均匀预热,降低主板与焊点的温差,防止因热冲击导致焊盘开裂。预热温度不宜超过150°C,时间控制在30-60秒,随后使用低温焊锡丝配合恒温烙铁进行熔接。焊接过程中,烙铁头需保持清洁,每次接触焊点前蘸取少量助焊剂,确保焊锡流动顺畅。对于多引脚芯片,可采用拖焊法,保持烙铁头与焊盘连续接触,利用助焊剂的流动性使焊锡均匀包裹引脚,避免连锡或虚焊。
拆卸元件时,需先对焊点充分加热,待焊锡完全熔化后,使用吸锡线清理多余焊锡,再用镊子轻轻取下元件。若元件引脚密集,需分步加热,避免一次性加热导致元件移位或焊盘剥离。焊接新元件时,需先固定元件一端,确认位置无误后再焊接其余引脚。对于散热模组,需在元件表面均匀涂抹适量热界面材料,随后贴合散热片,确保无气泡残留。操作全程需保持手部稳定,避免工具滑落造成机械损伤,每一次加热动作后需观察焊点状态,确保形成光滑的圆锥形焊点,表明焊接质量合格。